
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Producenci cewek prętowych na 5 sposobów zapewniają stałą indukcyjność
Stała indukcyjność w produkcji masowej opiera się na pięciu obszarach produkcyjnych: wyborze materiału rdzenia, automatycznym uzwojeniu z kontrolą napięcia, testowaniu indukcyjności na linii ze sprzężeniem zwrotnym, kontroli termicznej i środowiskowej oraz statystycznej kontroli procesu z audytami. Mała zmiana indukcyjności zmniejsza marginesy strojenia, zmienia wydajność obwodu i obniża wydajność produkcji. Inżynierowie i zespoły zakupowe oceniające producenta cewek prętowych stają przed jednym praktycznym pytaniem: jakie techniki i elementy sterujące faktycznie utrzymują indukcyjność w granicach tolerancji w dużych seriach? Poniższe pięć dyscyplin odpowiada bezpośrednio na to pytanie, pokazując, co wnosi każda kontrola i co należy sprawdzić podczas audytu dostawcy.
Precyzyjny wybór materiału rdzenia
Określanie właściwości magnetycznych
Indukcyjność rośnie wprost proporcjonalnie do przenikalności magnetycznej. Cewka z rdzeniem powietrznym wytwarza słabe pole magnetyczne. Włożenie materiału magnetycznego do tej cewki koncentruje pole i znacznie zwiększa zarówno indukcyjność, jak i współczynnik Q. Ta fizyczna zależność sprawia, że podstawowa specyfikacja jest pierwszą dźwignią spójności. Producent cewki prętowej , który kontroluje przepuszczalność u źródła, kontroluje indukcyjność za cewką.
Wybór materiału rdzenia cewki indukcyjnej wyznacza punkt odniesienia dla każdej następnej jednostki. Inżynierowie określają gatunek o zdefiniowanym zakresie przepuszczalności, a następnie weryfikują go pod kątem częstotliwości i aktualnych wymagań aplikacji. Precyzyjne procesy produkcyjne utrzymują dokładność indukcyjności w granicach plus minus dwudziestu procent. Okno to zależy od stabilnej efektywnej przepuszczalności w całym cyklu produkcyjnym. Zmiana dostarczonego materiału rdzenia powoduje jednoczesne poruszenie wszystkich uzwojeń linii.
Testowanie na poziomie partii przed nawijaniem
Charakterystyka na poziomie partii wychwytuje dryf przepuszczalności, zanim jakikolwiek drut trafi na rdzeń. Każda przychodząca partia materiału rdzenia cewki indukcyjnej przechodzi próbny test pod kątem przepuszczalności i spójności wymiarowej. Dostawcy porównują wyniki z charakterystyką rozkładu dla tej klasy. Wiele produktów, które wykraczają poza zakres, nigdy nie dociera do stacji uzwojenia.
Bramka ta chroni okno tolerancji bieg po przebiegu. Ta sama dyscyplina dotyczy cewek i cewek toroidalnych, gdzie klasa rdzenia reguluje osiągalne pasmo indukcyjności. Udokumentowane dane dotyczące partii umożliwiają także identyfikowalność podczas audytu dostawcy. Kupujący mogą zażądać tych zapisów i potwierdzić, że kontrola materiałów podstawowych jest procesem mierzonym, a nie założeniem. Spójny materiał rdzenia, sprawdzany partia po partii, pozwala uzyskać okno ±20% w dużych seriach.
Automatyczne nawijanie z kontrolą naprężenia
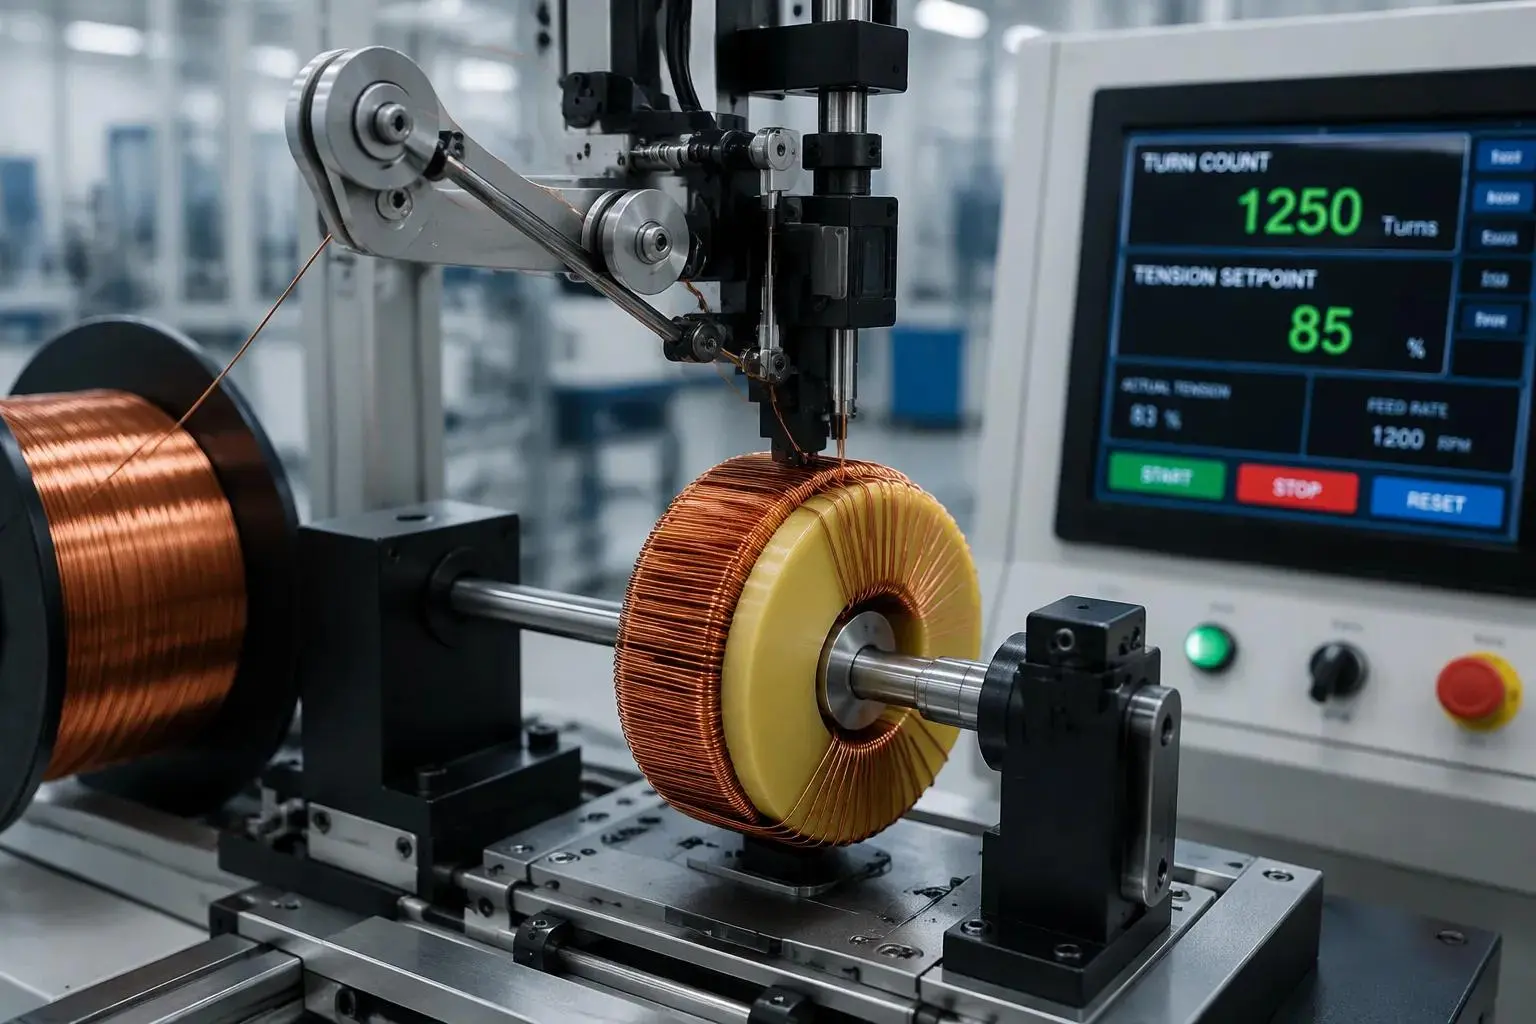
Liczba zwojów i gęstość uzwojenia
Proces nawijania jest głównym etapem produkcji cewek indukcyjnych . Ustawia wartość indukcyjności, stabilność indukcyjności i ogólną wydajność. Precyzyjna technika nawijania pozwala zachować niezmienne wymiary cewek przy produkcji wielkoseryjnej. Zautomatyzowany sprzęt liczy zwoje uzwojenia i układa je w równych warstwach. Liczba zwojów każdego drutu miedzianego musi być zgodna z projektem, ponieważ każdy dodany zwój wzmacnia pole magnetyczne. Pojedynczy źle umieszczony zakręt zmienia to pole, więc maszyna ustawia każdy zakręt z tym samym nachyleniem.
Jednolita gęstość zwojów minimalizuje zmiany indukcyjności pomiędzy jednostkami. Aby zachować stałą indukcyjność, należy unikać nadmiernego nakładania się zwojów w uzwojeniach jednowarstwowych. Zdyscyplinowany proces nawijania ustala również liczbę zwojów uzwojenia na warstwę. Średnica drutu i rozstaw warstw kształtują wartość końcową, a maszyna utrzymuje jedno i drugie w ramach zaprogramowanej receptury. Dyscyplina ta pokrywa się ze sterowaniem procesem cewki toroidalnej, gdzie rozkład zwojów i zarządzanie napięciem służą tym samym celom spójności. Ta sama logika dotyczy cewek i cewek toroidalnych oraz cewek i cewek toroidalnych zbudowanych na rdzeniach toroidalnych.
Systemy napinania w pętli zamkniętej
Napięcie drutu reguluje, jak mocno uzwojenia drutu są osadzone na rdzeniu. Luźne uzwojenia drutu zmieniają położenie i zmieniają obwód magnetyczny. Systemy napinania z zamkniętą pętlą mierzą napięcie w sposób ciągły i regulują je w czasie rzeczywistym. Mechaniczne tancerki, podajniki napędzane serwo i ogniwa obciążnikowe utrzymują drut z ustaloną siłą. Sterownik porównuje każdy odczyt z wartością zadaną i koryguje silnik. Kontrolowane napięcie utrzymuje każdą jednostkę w pobliżu docelowej indukcyjności.
Te elementy sterujące obsługują również proces induktora toroidalnego i obsługują cewki toroidalne w ten sam sposób. Stabilne napięcie zachowuje geometrię uzwojeń drutu podczas manipulacji i zalewania. Kontrola naprężenia kończy proces nawijania. Udokumentowane dzienniki naprężenia dają audytorom zapis wartości zadanej i zmierzonego zakresu dla każdego cyklu. Rezultatem jest powtarzalna wydajność w całym cyklu produkcyjnym.
Testowanie indukcyjności liniowej i sprzężenie zwrotne
Łapanie driftu na stacji krętej
Pomiar in-line wychwytuje dryf indukcyjności, zanim części opuszczą stację uzwojenia. Dedykowana głowica testowa odczytuje każdą gotową cewkę opuszczającą maszynę. Operatorzy natychmiast widzą wynik, gdy część jest jeszcze pod ręką. Ta wczesna kontrola indukcyjności zapobiega zbudowaniu pełnej partii jednostek poza tolerancją w trakcie dryfu.
Mocowanie testowe musi uwzględniać położenie cewki na pręcie . Przesuwanie cewki wzdłuż pręta ferrytowego zmienia indukcyjność, na tej samej zasadzie stosuje się do strojenia anten radiowych AM. Mocowanie, które osadza część w stałym punkcie odniesienia, usuwa tę zmienną. Pomiar odzwierciedla wówczas samą cewkę, a nie miejsce, w którym operator ją umieścił. Stabilne mocowanie utrzymuje odczyt powiązany z docelowym poziomem indukcyjności dla każdej jednostki.
Zamknięcie pętli sprzężenia zwrotnego
Pomiary wpływają na parametry uzwojenia, zatem korekty zachodzą w trakcie cyklu, a nie po nim. Gdy odczyty wykazują tendencję do wysokiego lub niskiego, sterownik reguluje liczbę obrotów lub napięcie kolejnych części. Linia powraca do docelowej indukcyjności bez zatrzymywania produkcji lub złomowania partii.
Ta sama dyscyplina dotycząca sprzężenia zwrotnego dotyczy testowania cewek i cewek toroidalnych , gdzie geometria uzwojenia wpływa również na indukcyjność końcową. Rozkład zwojów na rdzeniach toroidalnych przesuwa końcową wartość indukcyjności, więc pętla koryguje geometrię w taki sam sposób, jak koryguje uzwojenia pręta. Udokumentowane zapisy pomiarów stanowią dla audytorów dowód, że pętla zamyka się przy każdym przebiegu.
Kompensacja termiczna i kontrola środowiska
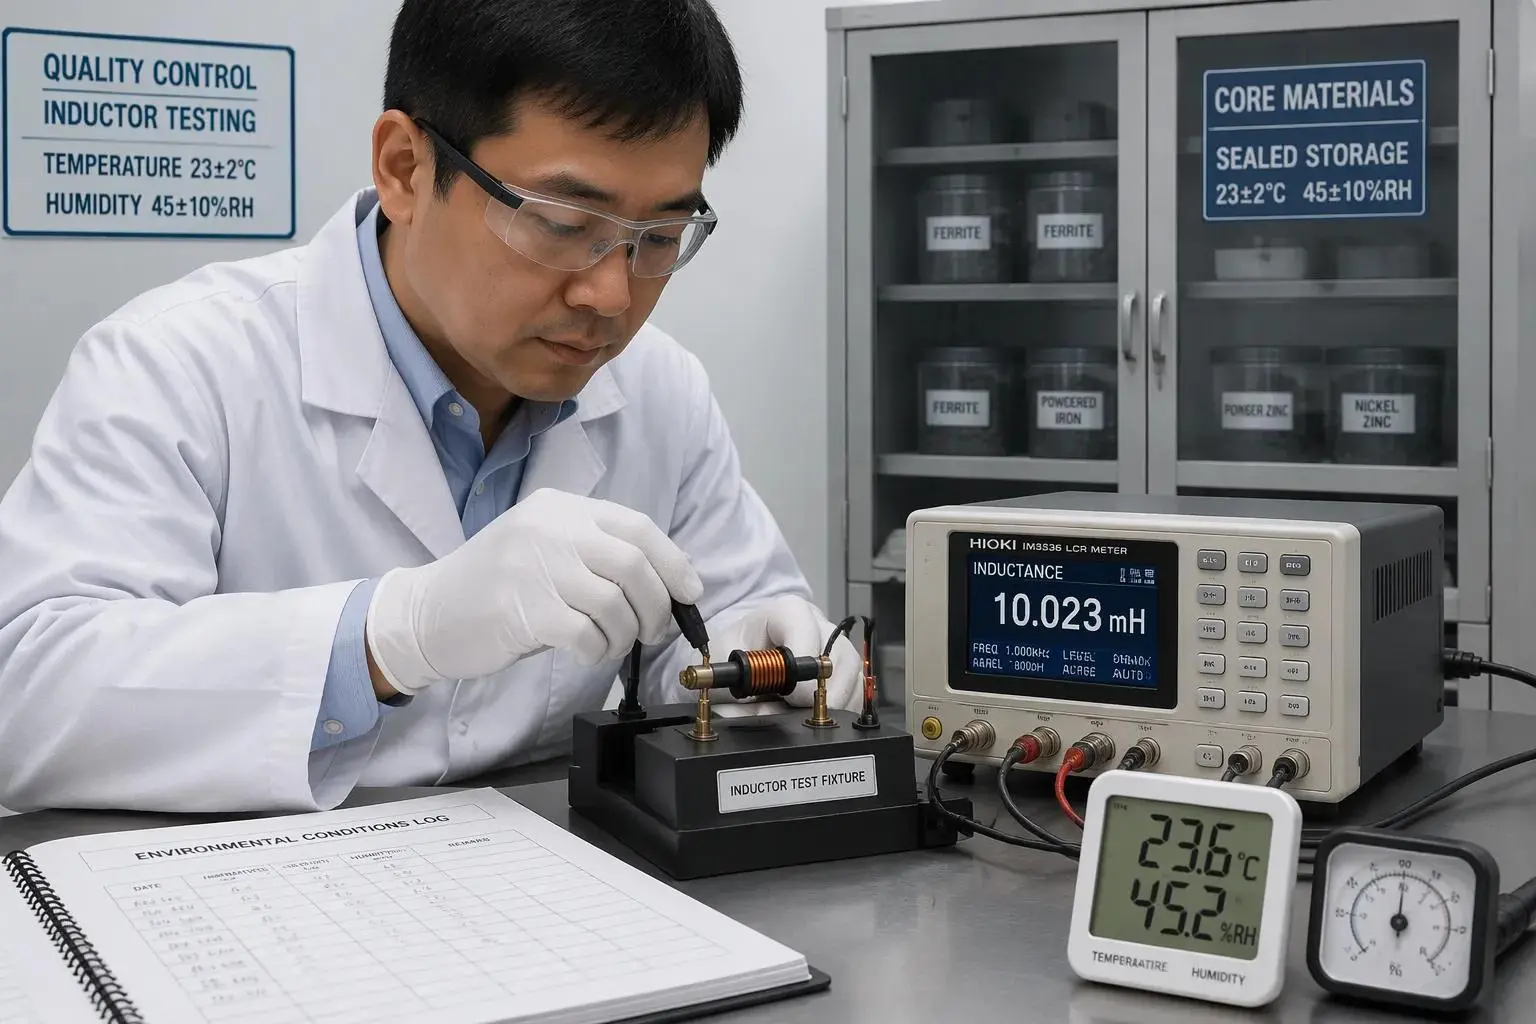
Zarządzanie skutkami temperatury
Temperatura zmienia przenikalność magnetyczną, a indukcyjność podąża za tą zmianą. Materiał rdzenia, który dobrze sprawdza się w temperaturze pokojowej, może dryfować, gdy uzwojenie nagrzeje się podczas pracy. Producenci rozwiązują ten problem, wybierając gatunki materiałów rdzenia o stabilnej przepuszczalności w całym zakresie temperatur znamionowych. Wybierają również cewki indukcyjne o wysokiej wytrzymałości termicznej. Wartość ta zapewnia stałe wartości indukcyjności, minimalne straty magnetyczne i długoterminową stabilność operacyjną.
Kompensacja termiczna rozciąga się na halę produkcyjną. Stanowiska uzwojenia i testowania pracują w kontrolowanych temperaturach, więc pomiary odzwierciedlają część, a nie pomieszczenie. Odczyt testowy wykonany w zimnym porannym zatoce i drugi wykonany w ciepłym popołudniowym zatoce może się różnić z przyczyn niezwiązanych z cewką. Utrzymanie stałej temperatury stacji usuwa tę zmienną. Ta sama logika dotyczy cewek i cewek toroidalnych, gdzie temperatura rdzenia wpływa na końcowy odczyt indukcyjności, tak samo jak w przypadku pręta.
Kontrolowanie wilgotności i obsługa
Wilgotność i warunki obsługi podczas produkcji również wpływają na rdzenie zwijane. Pochłanianie wilgoci może zmienić efektywne właściwości materiału rdzenia, a nieostrożne obchodzenie się z nim może spowodować przesunięcie pozycji skrętu na gotowej cewce. Obydwa efekty odsuwają indukcyjność od celu. Kontrole środowiskowe na stanowiskach uzwojenia i testowania chronią okno tolerancji przed tymi wpływami.
Praktyczne kontrole obejmują monitorowanie wilgotności, szczelne przechowywanie wrażliwego materiału rdzenia i określone procedury postępowania na każdej stacji. Do przenoszenia gotowych kręgów operatorzy używają uchwytów, a nie gołych rąk. Dzięki tym etapom przenikalność magnetyczna każdego rdzenia jest stabilna od momentu kontroli przychodzącej do testu końcowego. Dyscyplina ta przenosi się na cewki i cewki toroidalne, w przypadku których obsługa i kontrola wilgotności chronią te same cele w zakresie konsystencji. Udokumentowane dzienniki środowiskowe zapewniają audytorom jasny zapis warunków na stacji podczas każdego cyklu produkcyjnego.
Statystyczna kontrola procesu i audyty
Wykresy SPC dla wczesnego wykrywania
Statystyczne wykresy kontroli procesu śledzą pomiary indukcyjności w całym cyklu produkcyjnym. Każdy wykreślony punkt reprezentuje testowaną jednostkę, a wykres przedstawia trend w miarę postępu cyklu. Powolny dryf w górę pojawia się jako linia wznosząca się na długo przed awarią jakiejkolwiek pojedynczej części. Operatorzy wcześnie wychwytują ten dryf i korygują go, zanim stanie się złomem. To wczesne ostrzeżenie chroni okno tolerancji i zmniejsza ilość odpadów w produkcji na dużą skalę.
Granice kontrolne wynikają z charakterystyki możliwości procesu, a nie z domysłów. Producent bada stabilną pracę, mierzy naturalny rozkład wartości indukcyjności i ustala limity wokół tego rozrzutu. Punkty wewnątrz granic pokazują proces pod kontrolą. Punkty poza limitami powodują wszczęcie dochodzenia. Producent cewki prętowej , który ustala limity na podstawie rzeczywistych danych dotyczących wydajności, daje audytorom możliwą do obrony podstawę do podjęcia każdej decyzji na linii.
Pobieranie próbek z partii i audyty końcowe
Próbkowanie partii i końcowe audyty indukcyjności stanowią ostatnią warstwę weryfikacji. Próbka pobrana z każdej partii poddawana jest pomiarowi względem scharakteryzowanego rozkładu. Audyt potwierdza, że wysłane jednostki odpowiadają dystrybucji, dla której został stworzony proces. Ten krok nie opiera się na pojedynczym sprawdzeniu końca linii. Weryfikuje całą partię z zapisem statystycznym.
Ta sama dyscyplina audytu dotyczy cewek i cewek toroidalnych , gdzie geometria uzwojenia reguluje indukcyjność końcową. Audytorzy porównują wyniki próbek z rozkładem rdzeni toroidalnych i zaznaczają każdą partię, która wykracza poza ten zakres. Udokumentowane zapisy z audytów uzupełniają łańcuch zapewnienia jakości cewki indukcyjnej. Kupujący mogą przejrzeć te zapisy i potwierdzić, że każda wysłana partia odpowiada docelowej indukcyjności i scharakteryzowanemu rozkładowi.
Pięć elementów sterujących zapewnia stałą indukcyjność od projektu do wysyłki. Wybór materiału rdzenia wyznacza magnetyczną linię bazową, automatyczne uzwojenie z kontrolą naprężenia naprawia geometrię cewki, testy in-line ze sprzężeniem zwrotnym korygują dryft w przebiegu, kontrola termiczna i środowiskowa chroni okno tolerancji, a statystyczna kontrola procesu za pomocą audytów weryfikuje każdą partię. Żaden pojedynczy krok nie zapewnia samej spójności wydajności. Dobry producent induktorów prętowych łączy w sobie wszystkie pięć elementów, tak aby każdy uchwycił to, co przeoczył drugi. Inżynierowie i specjaliści ds. zaopatrzenia powinni prosić dostawców o podstawowe dane na poziomie partii, dzienniki napięć, zapisy pomiarów bieżących, dzienniki środowiskowe stacji i wykresy SPC utworzone na podstawie scharakteryzowanych możliwości. Producent cewek prętowych, który udostępnia te zapisy, wykazuje kontrolę nad indukcyjnością w dużych seriach.


