English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
W jaki sposób producent cewki indukcyjnej w trybie wspólnym utrzymuje silne zakłócenia elektromagnetyczne?
Producent cewek pracujących w trybie wspólnym zapewnia silne tłumienie zakłóceń elektromagnetycznych dzięki trzem podstawowym elementom kontroli: precyzyjnemu naprężeniu uzwojenia, zautomatyzowanym maszynom do nawijania i rygorystycznym testom partii. Zrównoważone, powtarzalne uzwojenia zachowują krzywą impedancji, a krzywa ta zapewnia tłumienie szumów. Błędy naprężenia lub nierówne zwoje powodują zmianę pojemności pasożytniczej i indukcyjności rozproszenia, przez co część nie odpowiada już założonemu celowi projektowemu. Zautomatyzowane linie utrzymują każdą cewkę w tej samej geometrii, a testy partii potwierdzają wynik przed wysyłką. Razem te elementy sterujące zmieniają dobry prototyp w niezawodną część produkcyjną.
Dlaczego spójność uzwojenia napędza filtrowanie EMI
Jak dławik trybu wspólnego oddziela hałas
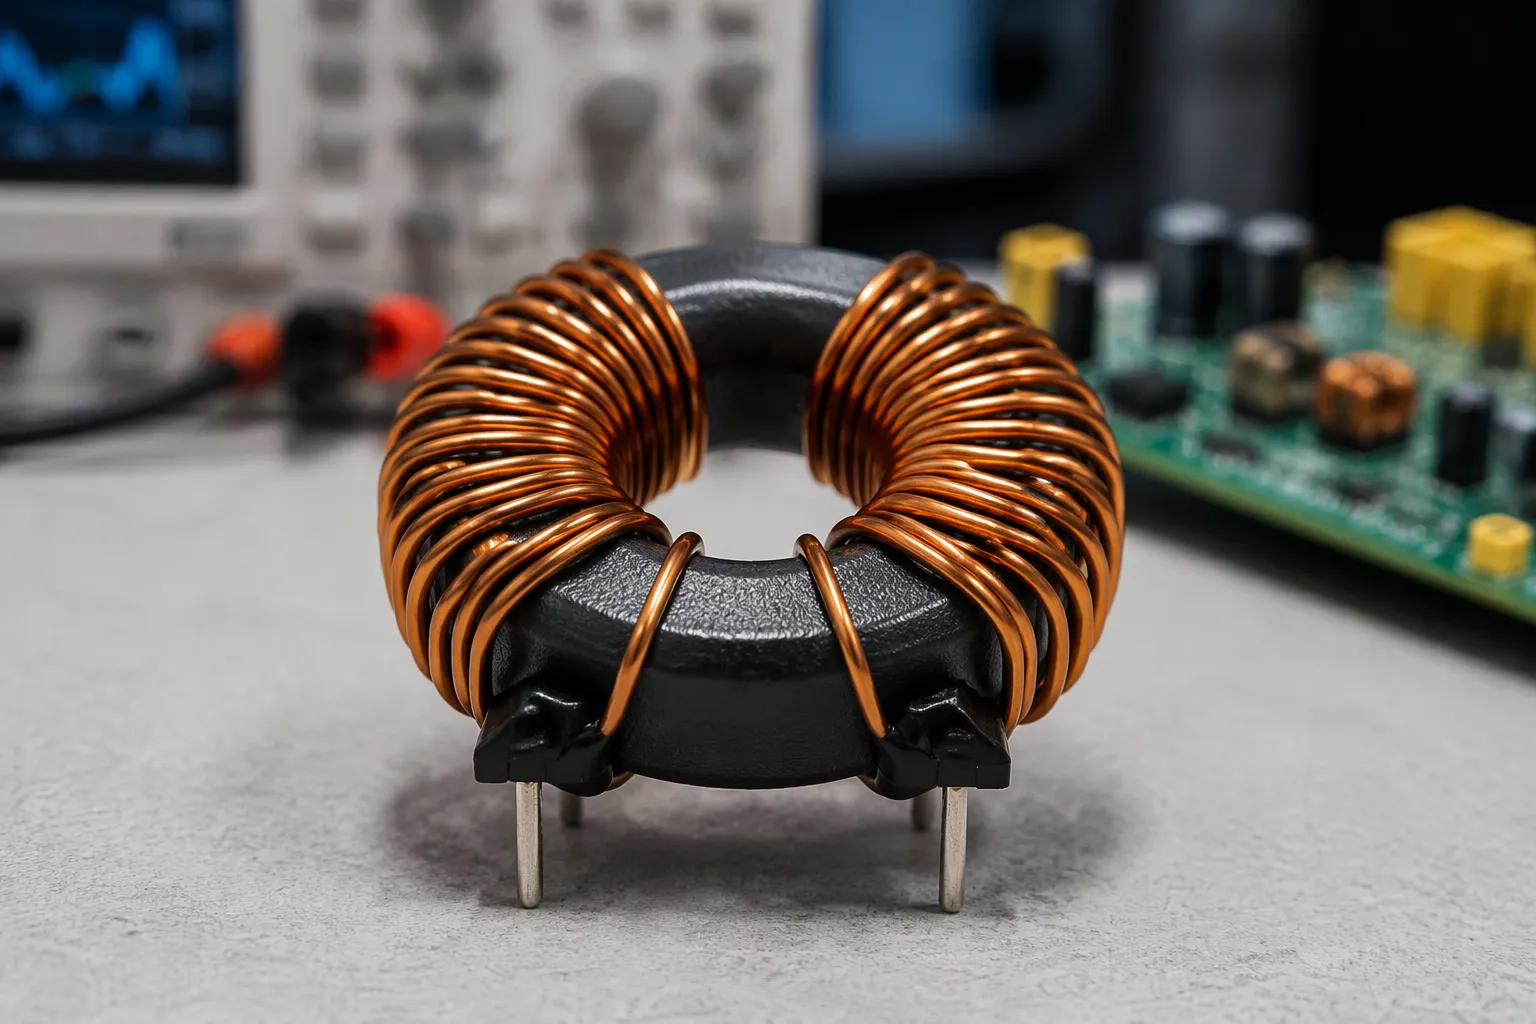
Dławik trybu wspólnego działa jako bramka selektywna częstotliwościowo. Charakteryzuje się niską impedancją dla sygnałów roboczych w trybie różnicowym i wysoką impedancją dla prądów szumowych w trybie wspólnym. Prąd sygnałowy przepływa w przeciwnych kierunkach przez dwie cewki, więc pola magnetyczne znoszą się, a część wygląda prawie przezroczysto. Prąd szumowy płynie w tym samym kierunku na obu liniach, więc pola się sumują, a część blokuje ścieżkę. To selektywne zachowanie jest sercem filtrowania EMI.
Zrównoważone, sprzężone uzwojenia na jednym rdzeniu umożliwiają taką separację. Ścisłe sprzężenie magnetyczne pomiędzy dwiema cewkami utrzymuje ścieżkę różnicową w czystości i rezystancję ścieżki sygnału wspólnego. Dlatego dobrze wykonany dławik sygnału wspólnego przepuszcza moc i dane, jednocześnie odfiltrowując szumy sygnału wspólnego. Krzywa impedancji trybu wspólnego określa, jak dobrze dana część działa w zakresie częstotliwości, a układ uzwojeń wyznacza tę krzywą.
Jak zmienność uzwojenia osłabia filtrowanie EMI
Małe zmiany w procesie oddalają krzywą impedancji od docelowej wartości projektowej. Odstępy między obrotami zmieniają pasożytniczą pojemność pomiędzy warstwami. Napięcie drutu zmienia stopień przylegania cewek do rdzenia. Położenie uzwojenia zmienia strumień wycieku. Każde z tych przesunięć zmienia indukcyjność i rezystancję uzwojenia, a wraz z nimi zmienia się charakterystyka częstotliwościowa.
Nierówne cewki zacierają różnicę pomiędzy dwiema ścieżkami szumu. Sprzężenie słabnie, sygnał różnicowy widzi większą impedancję, a szum w trybie wspólnym mniej. Część nadal działa, jednak jej tłumienie emisji nie spełnia założeń projektowych. Indukcyjność w trybie wspólnym spada w górnym końcu pasma, dokładnie tam, gdzie wiele projektów wymaga największego tłumienia.
Różnice między jednostkami sprawiają, że staje się to problemem produkcyjnym. Jedna partia może przejść test zgodności EMC, podczas gdy następna partia nie przejdzie pomyślnie w tej samej konfiguracji testowej. Inżynierowie stają wówczas w obliczu przeróbek, ponownych testów i niedociągnięć w harmonogramie. Wydajność pola staje się nieprzewidywalna, ponieważ prądy w trybie wspólnym, które w dużej części blokowałyby, teraz przemieszczają się dalej do systemu. Spójne uzwojenia chronią pasmo przenoszenia, a stabilna charakterystyka częstotliwościowa chroni działanie zakłóceń elektromagnetycznych w każdym dostarczonym urządzeniu.
Jak producent cewki indukcyjnej w trybie wspólnym kontroluje uzwojenie
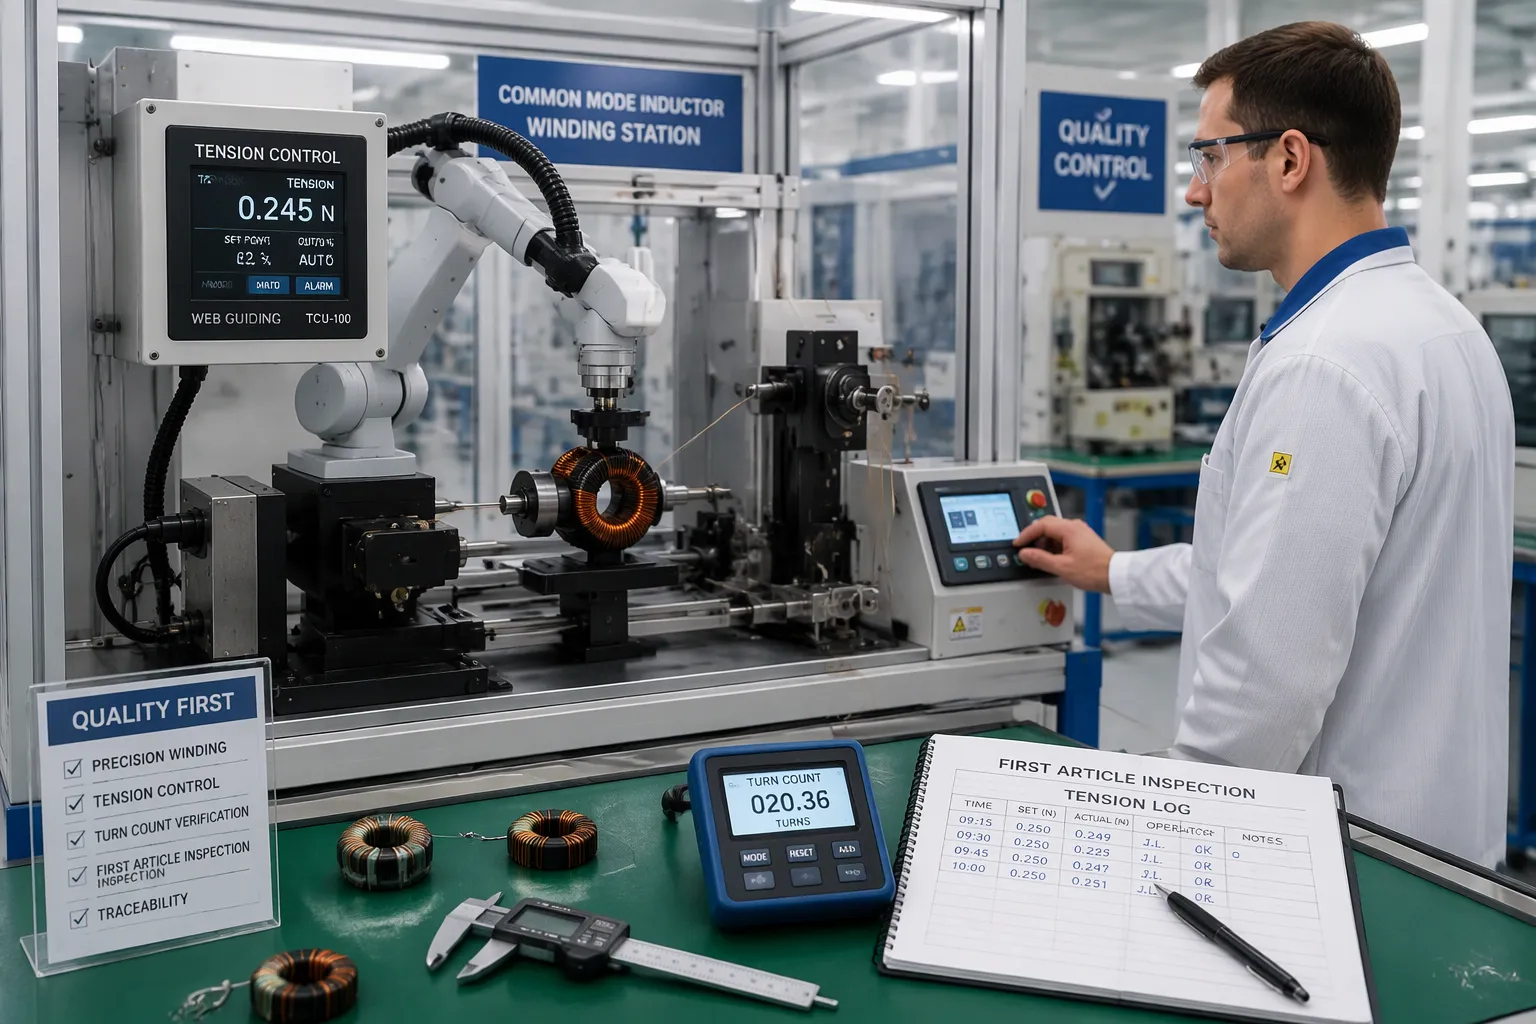
Zautomatyzowana kontrola nawijania i naprężenia
Automatyczne maszyny do nawijania formują i układają płaski drut miedziany z dużą precyzją. Maszyna steruje układem uzwojeń krok po kroku, dzięki czemu każda cewka ma tę samą geometrię co poprzednia. Spójna geometria cewki zapewnia powtarzalną wydajność elektryczną, a powtarzalna wydajność utrzymuje krzywą impedancji na docelowym poziomie. Producent cewek zwykłych inwestuje w ten sprzęt, ponieważ ręczne uzwojenie nie jest w stanie utrzymać tej samej dyscypliny w tysiącach jednostek.
Sterowanie naprężeniem w zamkniętej pętli utrzymuje napięcie drutu w szczelnym okienku przez cały proces nawijania. System mierzy naprężenie w sposób ciągły i koryguje posuw, zanim drut poluzuje się lub zbytnio rozciągnie. Luźne uzwojenia zmniejszają sprzężenie magnetyczne pomiędzy połączonymi uzwojeniami i zwiększają opór uzwojenia. Nadmiernie rozciągnięty drut napręża izolację i przesuwa położenie uzwojenia w stosunku do rdzenia. Każdy błąd osłabia filtrowanie EMI , więc okno napięcia chroni zarówno niezawodność, jak i tłumienie szumów.
Wykwalifikowani operatorzy konfigurują każdy przebieg i monitorują linię. Ładują właściwy przewód, potwierdzają program i uważnie oglądają pierwsze cewki. Maszyna radzi sobie z powtórzeniami; ludzie zajmują się osądem. Dzięki takiemu podziałowi pracy techniki nawijania są stabilne od zmiany do zmiany i od partii do partii.
Spójność partii i kontrole w trakcie procesu
Weryfikacja odbywa się na kilku etapach produkcji. Na początku linii kontrola pierwszego artykułu potwierdza liczbę zwojów, konfigurację uzwojeń i ustawienia naprężenia przed kontynuacją serii. Następnie operatorzy sprawdzają liczbę obrotów w określonych odstępach czasu i rejestrują odczyty naprężenia w zatwierdzonym oknie. Zapisy te tworzą możliwą do prześledzenia historię każdej partii.
Statystyczne sterowanie procesem monitoruje parametry uzwojenia w czasie. Zespół sporządza wykres napięcia, liczby tur i powiązanych odczytów, a następnie obserwuje trendy, zamiast czekać na niepowodzenia. Powolny dryf powoduje korektę, zanim stanie się defektem. Dyscyplina ta chroni jednocześnie wydajność i wydajność w zakresie zakłóceń elektromagnetycznych, a dostawcy usług EMS przy wyborze dostawcy biorą pod uwagę oba te czynniki.
Spójność partii obsługuje również zoptymalizowane konfiguracje uzwojeń. Gdy proces będzie przebiegał stabilnie, inżynierowie mogą dostroić układ uzwojeń pod kątem docelowej charakterystyki częstotliwościowej i mieć pewność, że produkcja ją odtworzy. Stabilne techniki uzwojenia zmniejszają straty uzwojenia i zapewniają przewidywalność strat uzwojenia i rdzenia w całym cyklu. Producent cewek pracujących w trybie wspólnym, który regularnie przegląda te dane, wcześnie wykrywa problemy, a wczesna naprawa kosztuje znacznie mniej niż nieudana partia.
Kupujący powinni traktować spójność partii jako kwestię dotyczącą zaopatrzenia, a nie przypis techniczny. Dostawca posiadający zarejestrowane dane dotyczące napięcia i przejrzane wykresy kontrolne wykazuje kontrolę nad dławikiem trybu wspólnego. Ta kontrola oddziela obietnicę katalogową od wysłanej części.
Sprawdzanie wydajności EMI w dławikach trybu wspólnego
Testowanie impedancji i strat wtrąceniowych
Testy dowodzą, że założenia projektowe przetrwają produkcję. Inżynierowie przeczesują impedancję w różnych częstotliwościach i porównują każdą partię z zatwierdzoną krzywą projektową. Dopasowana krzywa potwierdza, że część będzie tłumić szumy w trybie wspólnym zgodnie z zamierzeniami. Pomiar strat wtrąceniowych idzie dalej i pokazuje bezpośrednie dowody na tłumienie emisji w obwodzie pod napięciem. Łącznie te dwa testy ujawniają, czy dławik trybu wspólnego nadal działa po nawinięciu, montażu i obsłudze.
Testy zgodności z limitami CISPR i FCC potwierdzają wynik zgodnie z uznanymi standardami. Projekty wysokoprądowe często skupiają się na stałym tłumieniu emisji w okolicach 20 kHz, gdzie koncentruje się szum przełączania. Stabilna odpowiedź impedancji w całym paśmie ma większe znaczenie niż pojedyncza wartość szczytowa. Kiedy charakterystyka częstotliwościowa pozostaje płaska i przewidywalna, odfiltrowanie szumu wspólnego staje się pewnością projektową, a nie nadzieją.
O co zapytać producenta cewki indukcyjnej trybu wspólnego
Kupujący powinni zbadać proces, a nie tylko arkusz danych. Zapytaj, jakie tolerancje naprężenia utrzymuje lina i jak często zespół przegląda dane SPC. Zapytaj, czy dostawca udostępnia dane testowe na poziomie partii przy każdej wysyłce. Odpowiedzi te pokazują, jak ściśle producent cewki indukcyjnej trybu wspólnego kontroluje rezystancję uzwojenia i charakterystykę częstotliwościową w poszczególnych seriach.
Poproś o krzywe impedancji i raporty o tłumieniu wtrąceniowym dla konkretnego numeru części. Ogólne dane katalogowe niewiele mówią o rzeczywistych dławikach trybu wspólnego w pudełku. Dostawca pewny swojego procesu bez wahania dostarczy próbki partii. Ślady te pokazują, jak dobrze uzwojenia tłumią szumy w trybie wspólnym i jak konsekwentnie prądy w trybie wspólnym pozostają zablokowane. Silne tłumienie emisji znajduje się w dokumentach, a nie w kopiach marketingowych.
Wysoka wydajność EMI opiera się na czterech elementach sterujących: zrównoważonym układzie uzwojeń, napięciu utrzymywanym w ciasnym oknie, automatycznych maszynach do nawijania i weryfikacji na poziomie partii. Każde sterowanie chroni krzywą impedancji, a krzywa zapewnia tłumienie szumów.
Spójność uzwojenia to dyscyplina procesu, a nie pojedynczy etap kontroli. Producent cewek pracujących w trybie wspólnym zdobywa zaufanie dzięki zarejestrowanym danym dotyczącym napięcia, przejrzanym wykresom kontrolnym i udostępnionym śladom partii. Czytelnicy porównujący dostawców mogą wykorzystać pytania z tego postu jako praktyczną listę kontrolną. Zapytaj o tolerancje napięcia, kadencję przeglądu SPC i krzywe impedancji dla poszczególnych części. Odpowiedzi oddzielają produkcję kontrolowaną od obietnic katalogowych.