English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Testowanie niezawodności cewki indukcyjnej w przemysłowych zasilaczach impulsowych
Inżynierowie budujący przemysłowe zasilacze impulsowe powinni umieścić w planie kwalifikacyjnym osiem testów: cykle termiczne, szok termiczny, wibracje, wilgotność, lutowność, rezystancja izolacji, trwałość przy obciążeniu w wysokiej temperaturze oraz weryfikacja polaryzacji prądu stałego prądu nasycenia. Każdy test jest ukierunkowany na określoną ścieżkę naprężenia.
Cewka indukcyjna niesie ze sobą skoncentrowane ryzyko w każdym zasilaczu przełączającym. Rdzeń, uzwojenie i połączenia lutowane podlegają cyklicznym zmianom termicznym i mechanicznym. Naprężenia te są przyczyną większości problemów z niezawodnością ścieżki magnetycznej.
Testowanie niezawodności cewki indukcyjnej równoważy dwa koszty. Nadmierne testowanie wydłuża kwalifikacje i podnosi koszt jednostkowy. Niedostateczne testowanie sprzyja awariom w terenie. Odpowiedni zestaw testowy pasuje do aplikacji, a w tym artykule pokazano, jak go zbudować.
Wymagania przemysłowe dotyczące cewek indukcyjnych
Wymagania dotyczące temperatury, wibracji i żywotności
Przemysłowe zasilacze przełączające pracują w sposób ciągły, często wewnątrz obudów o ograniczonym przepływie powietrza. Wysokie temperatury otoczenia utrzymują się przez lata. Cewki mocy klasy przemysłowej muszą zatem działać w ekstremalnych temperaturach, zazwyczaj od -40°C do +125°C lub wyższych. Ciągła praca zwiększa skuteczność każdej decyzji dotyczącej marginesu termicznego.
Naprężenia mechaniczne stanowią drugie wymaganie. Kolej dużych prędkości, motoryzacja i wymagające warunki przemysłowe sprawiają, że wytrzymałość połączeń lutowanych, odporność na wibracje i tolerancja na wstrząsy mają kluczowe znaczenie. Cewka indukcyjna, która przetrwa testy na stanowisku badawczym, może nadal pękać na zakończeniu po latach wibracji maszyny.
Oczekiwania życiowe wyznaczają trzecie żądanie. Programy kwalifikacyjne wydłużają testy trwałości pod obciążeniem znacznie powyżej 1000 godzin, aż do 5000 godzin. Następnie zespoły stosują ekstrapolację w stylu Arrheniusa w oparciu o określone kryterium degradacji. Takie ekstrapolacje są specyficzne dla testowanych części, warunków naprężeń, założeń i definicji uszkodzenia. Inżynierowie nie powinni uogólniać ich jako zasady żywotności wszystkich cewek indukcyjnych.
Profile przemysłowe a konsumenckie i motoryzacyjne
Każdy segment rynku inaczej kształtuje wymagania dotyczące cewek indukcyjnych. W branży elektroniki użytkowej priorytetem są zminiaturyzowane, kompaktowe części o dużej gęstości, przeznaczone do cieńszych konstrukcji smartfonów, laptopów, urządzeń do noszenia i inteligentnych urządzeń domowych. Koszt i rozmiar wpływają na ten profil, a krótsza żywotność jest akceptowalna. Automatyka przemysłowa potrzebuje trwałych cewek o wysokiej wydajności do ciągłej pracy w robotach, sterownikach PLC, czujnikach i VFD. Motoryzacja wymaga wysokoprądowych, wysokotemperaturowych, kompaktowych części napędzanych platformami akumulatorowymi 800 V i ultraszybkiego ładowania, spełniających wymogi normy AEC-Q200.
Segment | Uzasadnienie użycia | Koncentracja na niezawodności |
Sterowanie i automatyka przemysłowa | Długa żywotność, potencjalnie wysoka temperatura otoczenia | Praca 24/7, przepływ powietrza w obudowie, zdarzenia przeciążeniowe, długoterminowy margines termiczny |
Motoryzacyjne przetwornice DC/DC | Kompaktowość, wytrzymałość mechaniczna, możliwość pracy przy wysokim prądzie | Seria dopuszczona do zastosowań motoryzacyjnych, stany nieustalone cieplne i elektryczne pojazdów |
Konsumenckie konwertery buck w punkcie obciążenia | Wysoki prąd w kompaktowym obszarze PCB | Odchylenie prądu stałego, ogrzewanie prądem tętniącym, temperatura pracy ciągłej |
Marginesy kurczą się pod wpływem ekstremalnych temperatur. Zarówno wartość skuteczna prądu znamionowego, jak i zapas prądu nasycenia spadają w miarę nagrzewania się rdzenia. Niewystarczający prąd znamionowy objawia się spadkiem indukcyjności lub niekontrolowaną temperaturą. Zdefiniowanie wymagań przed testowaniem zapobiega temu niedopasowaniu. Kluczowe parametry elektryczne, takie jak isat, częstotliwość rezonansu własnego i prąd skuteczny, należy określić w najgorszej temperaturze roboczej, a nie w temperaturze otoczenia.
Podstawowe badanie niezawodności cewki indukcyjnej
Testowanie niezawodności cewki indukcyjnej opiera się na określonym zestawie testów obciążeniowych. Każdy test odtwarza jedno naprężenie pola i ujawnia jeden mechanizm awarii. Inżynierowie powinni traktować ten zestaw testowy jako podstawę każdego planu kwalifikacji .
Cykle termiczne i szok termiczny
Cykle termiczne przesuwają część pomiędzy niskimi i wysokimi limitami temperatury z kontrolowaną szybkością rampy. Powolna rampa pozwala całemu zespołowi rozszerzać się i kurczyć razem. Szok termiczny stosuje te same ekstrema przy niemal natychmiastowym transferze. Stromy gradient podkreśla powierzchnię styku materiałów o różnym stopniu rozszerzalności. Obydwa testy mają na celu pękanie rdzenia, zmęczenie uzwojenia i pękanie połączeń lutowanych. Szok termiczny stanowi ostrzejszy ekran zapewniający integralność zakończenia. Cykle termiczne lepiej symulują codzienne wahania otoczenia w obudowie.
Wibracje, wilgotność i lutowność
Testowanie wibracji wstrząsa zamontowaną częścią w całym zakresie częstotliwości. Jego celem jest zmęczenie mechaniczne połączeń lutowanych i wszelkich luźnych zespołów rdzenia. Testowanie wilgotności utrzymuje część w wysokiej temperaturze i wysokiej wilgotności względnej. Wnikanie wilgoci pogarsza izolację i powoduje korozję uzwojenia. Testowanie lutowalności sprawdza, czy końcówki są prawidłowo zwilżone podczas montażu. Słaby wynik zwilżania przewiduje słabe złącza, zanim część wejdzie do użytku.
Testy lutowalności i wilgotności wychwytują słabe strony uzwojeń i zakończeń, których nie zauważają same testy termiczne. Naprężenie termiczne ujawnia niedopasowanie rozszerzalności. Nie ma tu końcówki odpornej na zamoczenie ani uzwojenia, które z czasem pochłania wilgoć. Te dwa testy wypełniają tę lukę.
Test | Typowy profil naprężenia | Koncentracja na akceptacji |
Cykl termiczny | Powtarzające się wycieczki od niskiej do wysokiej na kontrolowanej rampie | Brak pęknięć rdzenia; przesunięcie indukcyjności w granicach; DCR stabilny |
Szok termiczny | Szybki transfer pomiędzy ekstremalnymi temperaturami | Brak zakończeń i pęknięć połączeń lutowanych; izolacja nienaruszona |
Wibracja | Przemiatanie częstotliwości na zamontowanej części | Brak zmęczenia stawów; brak poluzowania rdzenia; stabilne parametry |
Wilgotne ciepło/wilgotność | Podwyższona temperatura i wysoka wilgotność względna | Rezystancja izolacji powyżej minimum; brak korozji |
Lutowalność | Kontrolowane zanurzenie lutu w określonej temperaturze | Pełne zwilżanie końcowe; brak odwodnienia i pustych przestrzeni |
Tabela przedstawia typowe profile i kierunek akceptacji. Dokładne limity wynikają z wybranej normy i zastosowania. Cewka mocy, która przechodzi naprężenia termiczne, ale nie daje się lutować, nadal stwarza ryzyko niezawodności w produkcji. Zestaw testowy działa jako całość, a nie jako izolowane kontrole.
Rezystancja izolacji i trwałość obciążenia
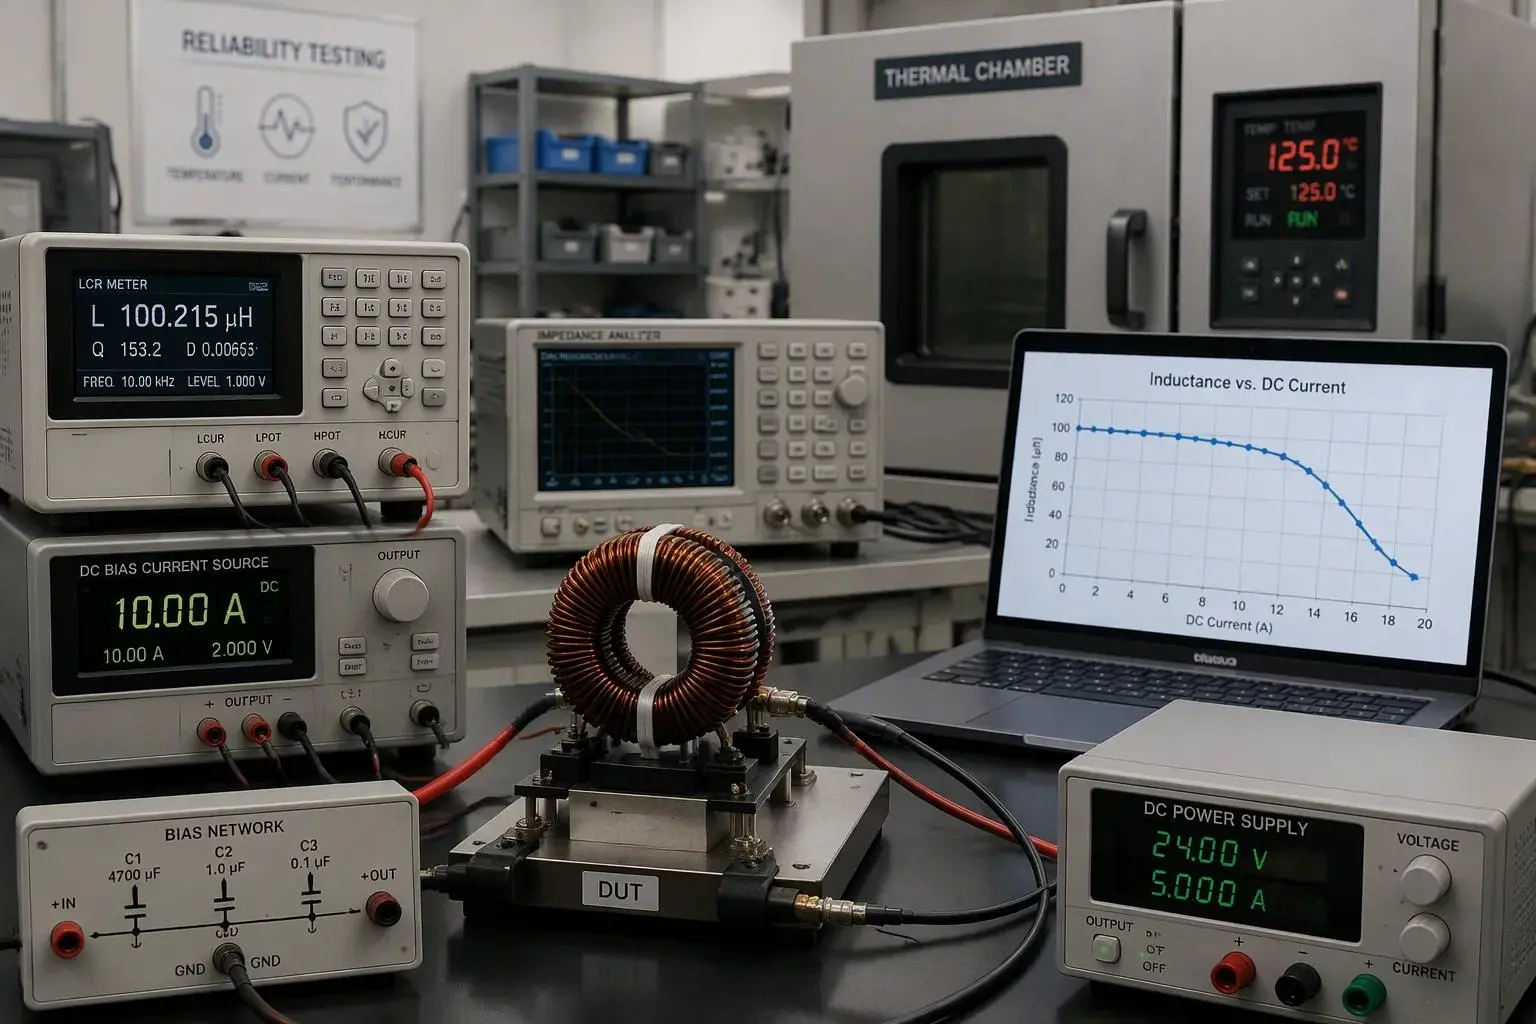
Rezystancja izolacji mierzy izolację pomiędzy uzwojeniem a rdzeniem w czasie. Wysoki odczyt potwierdza solidną powłokę emaliową i czystą szpulkę. Wilgoć, starzenie termiczne i naprężenia napięciowe powoli niszczą tę barierę. Spadek rezystancji izolacji sygnalizuje ryzyko awarii, zanim pojawi się zwarcie.
Żywotność i dryf w wysokich temperaturach
Trwałość obciążenia w wysokiej temperaturze powoduje, że cewka mocy pracuje przy prądzie znamionowym i podwyższonej temperaturze przez dłuższy czas. Test ujawnia długoterminowy dryft indukcyjności i rezystancji prądu stałego. Obydwa parametry zmieniają się w miarę starzenia się rdzenia i osiadania uzwojenia. Dryf ma znaczenie, ponieważ modelowanie strat zależy od stabilnych wartości. Rosnąca rezystancja prądu stałego zwiększa straty uzwojenia. Spadająca indukcyjność zwiększa prąd tętnienia i straty w rdzeniu prądu przemiennego. Razem powodują wzrost temperatury w górę. Inżynierowie porównują dryft z odczytem początkowym i tolerancją z arkusza danych.
Kontrola prądu stałego i nasycenia
Testowanie polaryzacji DC nakłada prąd DC na sygnał pomiarowy AC. Konfiguracja wymaga miernika LCR lub analizatora impedancji, kontrolowanego źródła prądu stałego i sieci polaryzacji, która izoluje przyrząd od prądu stałego. Inżynier najpierw dopasowuje warunki arkusza danych dotyczące częstotliwości, poziomu prądu przemiennego i temperatury, a następnie przeprowadza kompensację przerwy i zwarcia. Indukcyjność przy zerowym odchyleniu staje się punktem odniesienia L0. Następnie prąd wzrasta w kontrolowanych krokach, z rejestracją indukcyjności i temperatury na każdym etapie. Zmierzony isat to prąd stały, przy którym indukcyjność spada według kryterium podanego przez producenta.
Kryterium spadku indukcyjności | Wynikowa indukcyjność dla części nominalnej 10 µH |
10% zniżki | ~9 µH |
20% zniżki | ~8 µH |
30% zniżki | ~7 µH |
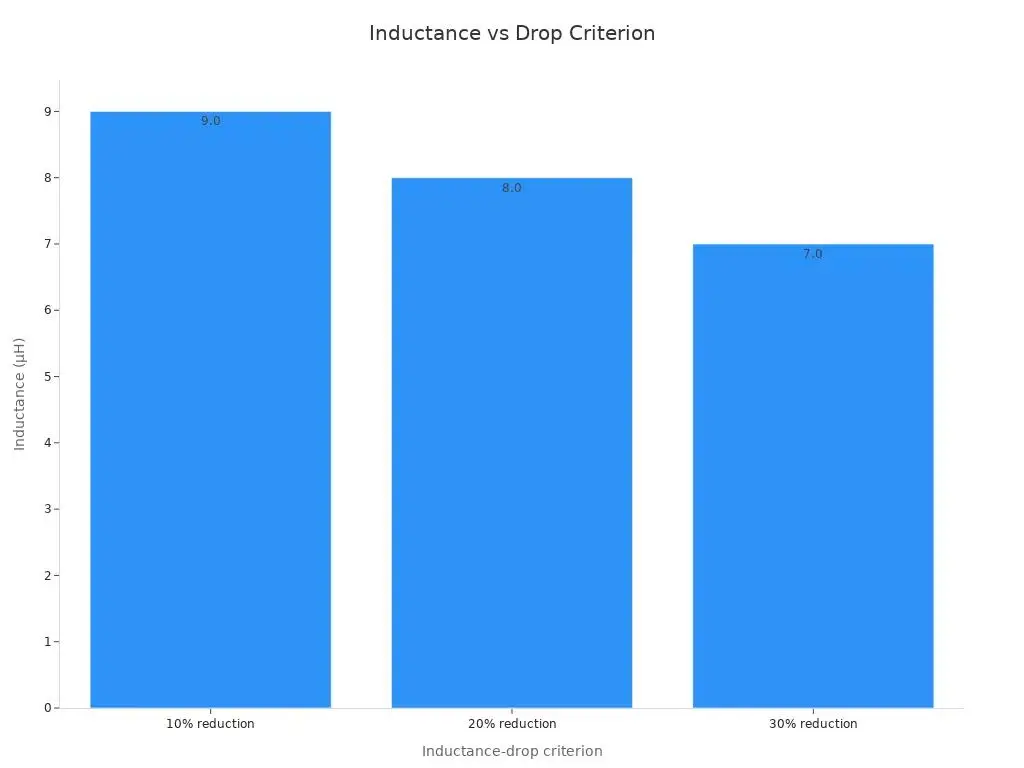
Żaden pojedynczy procent spadku nie jest uniwersalny. Część oceniona na spadek o 30% może wykazywać wyższą wartość isat niż część o spadku 10%. Porównania mają zastosowanie tylko wtedy, gdy definicja kropli i warunki testowe są zgodne. Inżynier powinien także odczytać krzywą L w stosunku do I dla każdego prądu obserwowanego w obwodzie: normalnej pracy, wartości szczytowej w stanie ustalonym, rozruchu i stanu przejściowego. Część nominalna 10 µH może dostarczyć jedynie 7,5 µH w punkcie pracy, a obliczenia konwertera muszą uwzględniać pozostałą indukcyjność. Materiał rdzenia kształtuje krzywiznę. Rdzenie ferrytowe wykazują ostre kolano nasycenia, podczas gdy rdzenie proszkowe i metalowo-kompozytowe stopniowo maleją. Niewystarczający prąd znamionowy objawia się zbyt wczesnym skrzyżowaniem miękkiego kolana. Dlatego szczytowy prąd nasycenia musi znajdować się powyżej najgorszego przypadku obciążenia z marginesem, a znamionowy prąd nasycenia musi utrzymywać się w pełnym zakresie temperatur.
Standardy i kryteria akceptacji
Mapowanie AEC-Q200, IEC i MIL-STD
Każdy test w planie kwalifikacji ma swoje korzenie w nazwanej rodzinie standardów. AEC-Q200 (Rev-E, 2023) służy jako podstawowy standard kwalifikacji testów obciążeniowych dla komponentów pasywnych i wyraźnie obejmuje cewki indukcyjne i elementy magnetyczne. Oprócz metod podstawowych dodaje testy specyficzne dla AEC, w tym trwałość w podwyższonej wilgotności po 1000 godzin, 85 °C, 85% RH z odchyleniem znamionowym oraz wytrzymałość końcową. Norma IEC 60068 dostarcza podstawowych metod testów środowiskowych i mechanicznych, do których odwołuje się AEC-Q200. Seria MIL-STD-883 i JEDEC JESD22-A stanowią obok nich podstawowe standardy. Dokumenty AEC opierają się na tych metodach, ale ich nie zastępują.
AEC-Q200 obejmuje wszystko, co nie jest półprzewodnikiem: kondensatory, rezystory, cewki indukcyjne, elementy magnetyczne, warystory, bezpieczniki i kryształy.
Wzory przemysłowe często selektywnie zapożyczają poziomy testów motoryzacyjnych. Projektant może przyjąć profil trwałości przy zależnej wilgotności w przypadku zastosowań w szczelnych obudowach i pominąć funkcję tłumienia wibracji, o której mowa już w metodzie montażu. To selektywne zaciąganie pożyczek działa, gdy inżynier dokumentuje uzasadnienie.
Prawidłowe czytanie kryteriów akceptacji
Progi Pass/Fail wymagają uważnej lektury. Granice zmiany indukcyjności określają, jak daleko wartość może odbiegać od odczytu początkowego. Limity przesunięcia DCR ograniczają wzrost rezystancji prądu stałego. Minimalne wartości rezystancji izolacji wyznaczają podstawę dla izolacji uzwojenia od rdzenia. Kryteria wizualne obejmują pęknięcia rdzenia, zawilgocenie końcówek i czytelność oznaczeń. Cewka mocy spełnia plan tylko wtedy, gdy wszystkie kryteria spełniają razem.
Kopiowanie domyślnych poziomów standardu bez sprawdzania ich z aplikacją może spowodować kłopoty. Domyślny margines prądu nasycenia może zakładać łagodne otoczenie, którego obudowa nigdy nie zapewnia. Aktualna wartość znamionowa i bieżący zapas mocy skutecznej muszą odzwierciedlać najgorszy przypadek. Przed podpisaniem planu inżynierowie powinni porównać każdy próg z warunkami terenowymi.
Interpretacja wyników i trybów awarii
Pękanie rdzenia, zmęczenie uzwojeń, połączenia lutowane
Uszkodzona cewka indukcyjna zwykle wykazuje jeden z pięciu podpisów. Pęknięcie rdzenia objawia się widocznym pęknięciem po szoku termicznym lub mechanicznym. Zmęczenie uzwojenia objawia się pękniętym lub zwartym zwojem po powtarzającym się rozszerzaniu i kurczeniu. Lutowane powierzchnie pękające na zakończeniach po wibracjach lub cyklach termicznych. Awaria izolacji objawia się spadkiem odczytu rezystancji izolacji. Dryft indukcyjności objawia się powolną zmianą wartości w całym okresie eksploatacji obciążenia.
Każdy podpis wskazuje na inną pierwotną przyczynę. Pęknięcie wzdłuż krawędzi rdzenia sugeruje gradient termiczny, którego część nie jest w stanie wchłonąć. Zmęczone uzwojenie sugeruje, że miedź i rdzeń poruszały się z różną szybkością. Pęknięte złącze sugeruje metodę montażu lub profil lutowniczy, a nie konstrukcję magnetyczną. Inżynierowie powinni zarejestrować miejsce awarii przed wymianą części.
Zużycie a awarie na wczesnym etapie życia
Kolejność testów oddziela te dwie kategorie. Wczesne wady pojawiają się już w pierwszych godzinach testu obciążeniowego. Mechanizmy zużycia pojawiają się późno i stale narastają. Część, która nie powiedzie się po 100 godzinie 1000-godzinnego testu trwałości pod obciążeniem, ma wadę. Część, która dryfuje po 4000 godzinach, wykazuje normalne starzenie. Następnie analiza awarii potwierdza mechanizm poprzez przekrój poprzeczny lub mikroskopię.
Spójna konstrukcja zmniejsza zmienność, która komplikuje ten odczyt. Producent posiadający własny dobór materiałów magnetycznych i procesy IATF 16949 utrzymuje ścisłe rozrzuty między jednostkami. Wąski spread sprawia, że trend dryfu jest widoczny w stosunku do stabilnej linii bazowej. Luźny spread ukrywa trend w normalnym rozproszeniu.
Podczas interpretacji należy zwrócić uwagę na niewystarczający prąd znamionowy. Część, która przegrzewa się przy znamionowym prądzie skutecznym, może wykazywać jednocześnie rosnącą rezystancję prądu stałego i malejącą indukcyjność. Ten wzór odzwierciedla utratę uzwojenia i utratę rdzenia przekraczającą konstrukcję termiczną, a nie przypadkową wadę. Zarówno margines prądu nasycenia, jak i prąd znamionowy muszą utrzymać się w najgorszej temperaturze, zanim inżynier wyczyści część.
Dopasowywanie poziomów testów do aplikacji
Wyprowadzanie profili z warunków terenowych
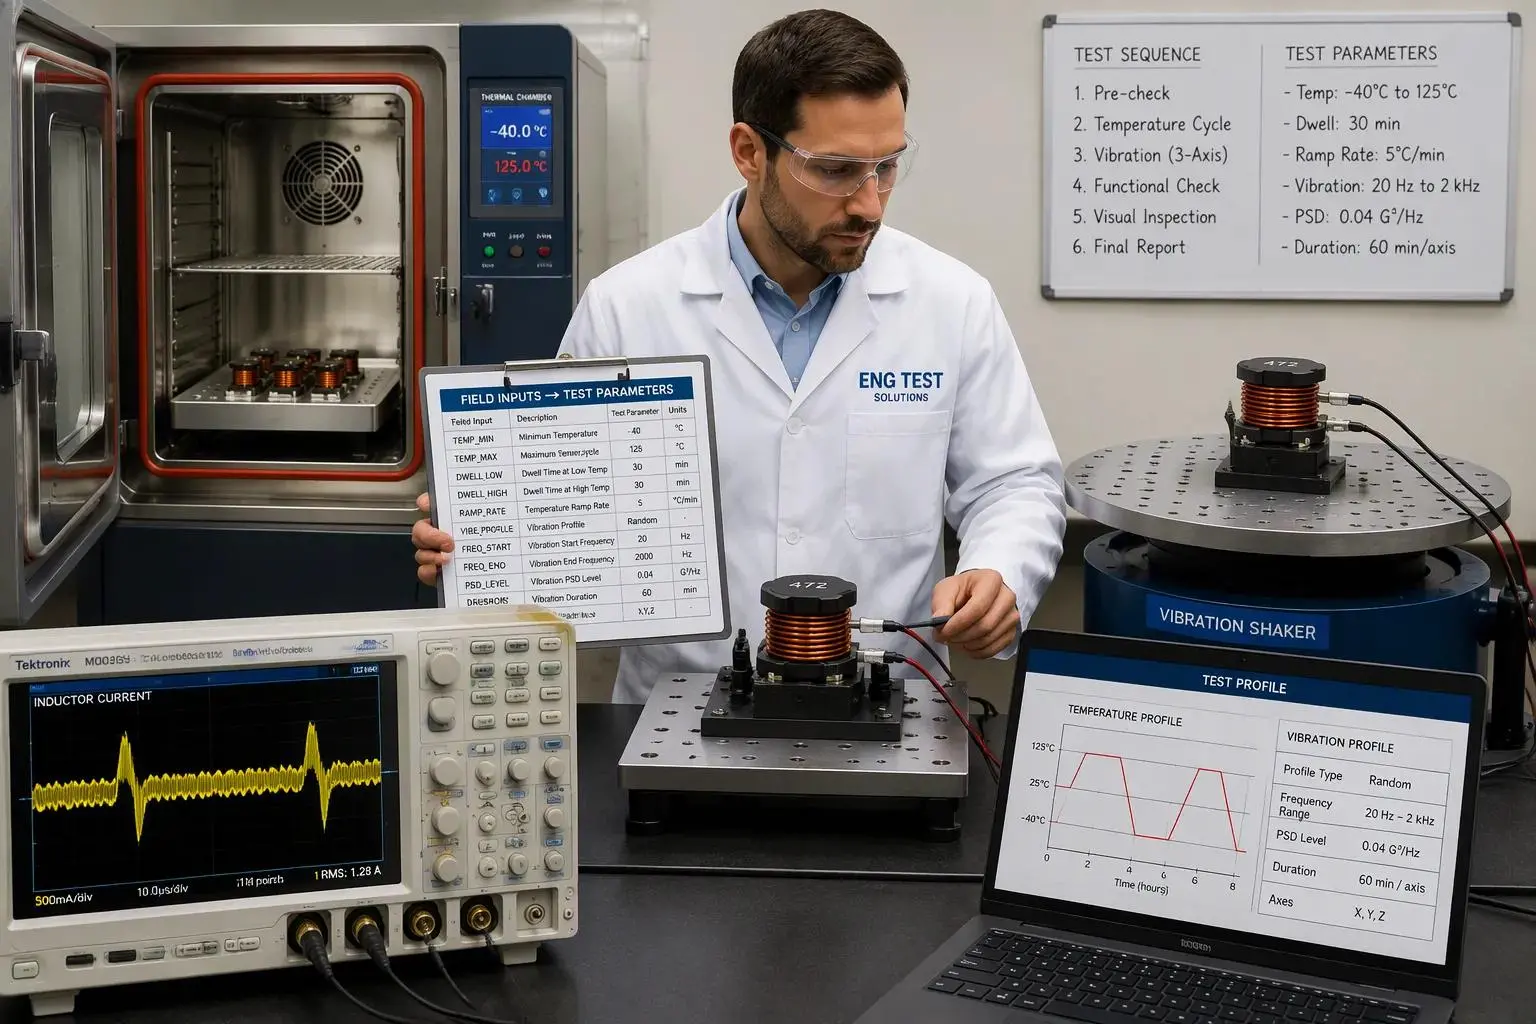
Profil testowy powinien odzwierciedlać środowisko terenowe, a nie domyślne ustawienia ogólnego arkusza danych. Inżynier zaczyna od trzech danych wejściowych: zakresu temperatur otoczenia wewnątrz obudowy, widma drgań miejsca montażu i cyklu pracy obciążenia. Każde wejście jest odwzorowywane na konkretny parametr testowy.
Wprowadzanie pola | Parametr testowy, który ustawia |
Zakres otoczenia obudowy | Dolne i górne limity cyklu termicznego, czas namaczania |
Montaż widma drgań | Pasmo wibracji i poziom przyspieszenia |
Cykl pracy obciążenia i zdarzenia szczytowe | Czas trwania obciążenia, poziom odchylenia dla przemiatania odchylenia DC |
Na szczególną uwagę zasługuje obciążenie w najgorszym przypadku. Inżynier musi powiązać prąd znamionowy i marginesy prądu nasycenia z najcięższym obciążeniem, jakiego będzie kiedykolwiek wymagał obwód, w tym szczytami rozruchowymi i przejściowymi. Cewka mocy dostosowana wyłącznie do obciążenia nominalnego opadnie, gdy nadejdzie stan przejściowy. Wartość znamionowa isat musi usunąć ten szczyt z rezerwą w najwyższej temperaturze roboczej, gdzie prąd nasycenia spada. Wartość skuteczna prądu znamionowego musi obejmować ogrzewanie w stanie ustalonym, a wynikający z tego wzrost temperatury musi mieścić się w ramach projektu termicznego. Prąd tętniący dodaje stratę prądu przemiennego do ogrzewania prądu stałego, więc profil powinien odzwierciedlać rzeczywiste tętnienie przy częstotliwości przełączania.
Unikanie nadmiernego i niedostatecznego testowania
Nadmierne testowanie ma widoczną cenę. Dodatkowe serie testów, dłuższy czas trwania i powtarzająca się analiza awarii wydłużają harmonogram kwalifikacji i podnoszą koszt jednostkowy. Przegląd wibracji skopiowany z programu motoryzacyjnego może wydłużyć plan części przykręconej w stacjonarnej szafce o kilka tygodni. Ten wysiłek daje niewiele pewności siebie.
Niedostateczne testowanie ma ukrytą cenę. Pominięty test wilgotności lub kontrola luźnego prądu nasycenia może pozytywnie wpłynąć na część, która ulegnie awarii w terenie. Awarie w terenie kosztują znacznie więcej niż czas potrzebny na testowanie. Inżynier powinien umieścić każdy test tam, gdzie uzasadnia to ryzyko zastosowania.
Istnieje jeden praktyczny skrót. Kompleksowe wsparcie w zakresie wyboru i testowania ze strony doświadczonego producenta cewek indukcyjnych znacznie skraca ten etap dopasowywania. Dostawca dysponujący własnym doborem materiałów magnetycznych może zaproponować profil na podstawie opisu zastosowania, dostarczyć próbki do weryfikacji oraz potwierdzić dane dotyczące prądu isat i rms w stosunku do rzeczywistego punktu pracy. Dzięki temu wsparciu wymiarowanie i wybór cewek indukcyjnych przestaje być przypuszczeniem i staje się udokumentowaną decyzją. Inżynier nadal jest właścicielem ostatecznej rozmowy kwalifikacyjnej, ale prace nad dopasowywaniem rozpoczynają się od przetestowanych danych, a nie od pustej strony.
Celem jest plan odpowiedniej wielkości. Każdy test na nim odpowiada ryzyku terenowemu, jakie faktycznie stwarza aplikacja. Testowanie niezawodności cewki indukcyjnej działa najlepiej, gdy profil odpowiada warunkom terenowym, a marginesy prądu odpowiadają najgorszemu przypadkowi obciążeniu.
Względy kosztów i zgodności
Skąd bierze się koszt kwalifikacji
Koszt kwalifikacji kumuluje się z czterech źródeł. Liczba partii testowych wyznacza koszt podstawowy, ponieważ każda partia wymaga części, czasu mocowania i godzin laboratoryjnych. Czas trwania testu zwielokrotnia tę bazę, a długi okres eksploatacji wiąże komory na tygodnie. Analiza awarii zwiększa koszty w przypadku niepowodzenia próbki, ponieważ przekroje i mikroskopia wymagają specjalistycznej pracy. Ponowna kwalifikacja po zmianie projektu rozpoczyna od nowa część cyklu, a późna zmiana może zniszczyć cały ukończony plan.
Sterownik kosztów | Co zużywa |
Liczba partii testowych | Części, osprzęt, godziny laboratoryjne na partię |
Czas trwania testu | Czas w komorze przez cały czas |
Analiza awarii | Specjalistyczna praca na każdą nieudaną próbkę |
Ponowna kwalifikacja | Powtórzenie testów, których to dotyczy, po zmianach projektowych |
Cewka mocy znajduje się w centrum tego budżetu. Straty w rdzeniu i straty w uzwojeniach określają, ile testów termicznych wymaga plan. Część z dużym marginesem prądu nasycenia wymaga mniejszej liczby powtórzeń niż ta, która znajduje się blisko jego limitu.
Tworzenie planu testów odpowiedniej wielkości
Plan o odpowiedniej wielkości zaczyna się od warunków zastosowania, a nie od pełnego menu standardu. Inżynier wybiera najpierw testy podstawowe, a następnie dodaje testy opcjonalne tylko wtedy, gdy uzasadnia je konkretne ryzyko. Uszczelniona obudowa może uzasadniać test wilgotności i wyeliminować wibrację, którą obsługuje już metoda montażu.
Typ komponentu powinien również kierować planem. Cewki z rdzeniem ferrytowym nadają się do zasilaczy impulsowych wysokiej częstotliwości i do zastosowań EMI, gdzie w konstrukcji dominują straty w rdzeniu i częstotliwość rezonansu własnego. Wysokoprądowe cewki toroidalne nadają się do magazynowania i filtrowania energii, gdzie prąd nasycenia i zapas prądu skutecznego mają największe znaczenie. Inżynier powinien wybrać typ pasujący do aplikacji, zamiast testować każdy typ na każdym poziomie. Dzięki temu wyborowi marginesy indukcyjności, prądu znamionowego i prądu tętniącego odpowiadają rzeczywistemu obciążeniu, a budżet kwalifikacyjny jest ukierunkowany na rzeczywiste ryzyko w terenie.
Podstawowy zestaw testowy obejmuje cykle termiczne, szok termiczny, wibracje, wilgotność, lutowność, rezystancję izolacji, trwałość obciążenia i polaryzację prądu stałego. Inżynierowie odczytują wyniki w odniesieniu do limitów dryfu i sygnatur awarii, a następnie dopasowują poziomy do warunków terenowych.
Praktyczna lista kontrolna pomaga w wyborze i kwalifikacji:
1. Zdefiniuj zastosowanie i najgorsze warunki pracy.
2. Określ wymaganą indukcyjność, tętnienie i prąd szczytowy.
3. Przejrzyj arkusze danych pod kątem odchylenia i temperatury, a nie wartości nominalnych.
4. Sprawdź, czy isat usuwa szczytowe stany przejściowe w maksymalnej temperaturze.
5. Sprawdź konstrukcję, dowody kwalifikacyjne i kryteria akceptacji.
6. Zamodeluj i przetestuj obwód końcowy przed zatwierdzeniem.
Równowaga między pewnością w zakresie niezawodności a kosztami oznacza testowanie tego, na co obciąża aplikacja, i nic więcej.