English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Identyfikowalność cewek samochodowych i wymagania dotyczące jakości produkcji
Cewki samochodowe muszą spełniać dwie normy: IATF 16949 dotyczące identyfikowalności i kontroli procesów oraz AEC-Q200 dotyczące kwalifikacji komponentów pasywnych. AEC-Q200 to specyfikacja Rady ds. Elektroniki Samochodowej dotycząca kondensatorów, rezystorów, cewek indukcyjnych, transformatorów, kryształów i bezpieczników; część bez niej nie jest przeznaczona do zastosowań motoryzacyjnych. Norma IATF 16949 dodaje rygorystyczne kontrole identyfikowalności cewek samochodowych, zaawansowane planowanie jakości produktu i formalne zarządzanie ryzykiem.
Stawka jest absolutna. Obwody pod maską i obwody krytyczne dla bezpieczeństwa wymagają zerowej awarii przez cały okres eksploatacji pojazdu, czego nie spotykają standardowe części komercyjne.
Parametr | Komercyjne układy scalone | Wymagania motoryzacyjne |
Temperatura robocza | 0°C do 85°C | -40°C do 150°C |
Oczekiwany czas eksploatacji | 2–3 lata | 10 lat lub więcej |
Akceptowalny wskaźnik awaryjności | 300 części na milion | zero |
Podrabiane komponenty stanowią realne i dobrze udokumentowane ryzyko w samochodowych łańcuchach dostaw. Nabywaj wszystkie części zakwalifikowane zgodnie z normami AEC-Q100 i AEC-Q200 wyłącznie za pośrednictwem franczyzowych dystrybutorów, którzy mogą zapewnić pełną identyfikowalność partii aż do oryginalnego producenta półprzewodników.
Wymagania dotyczące identyfikowalności cewek samochodowych
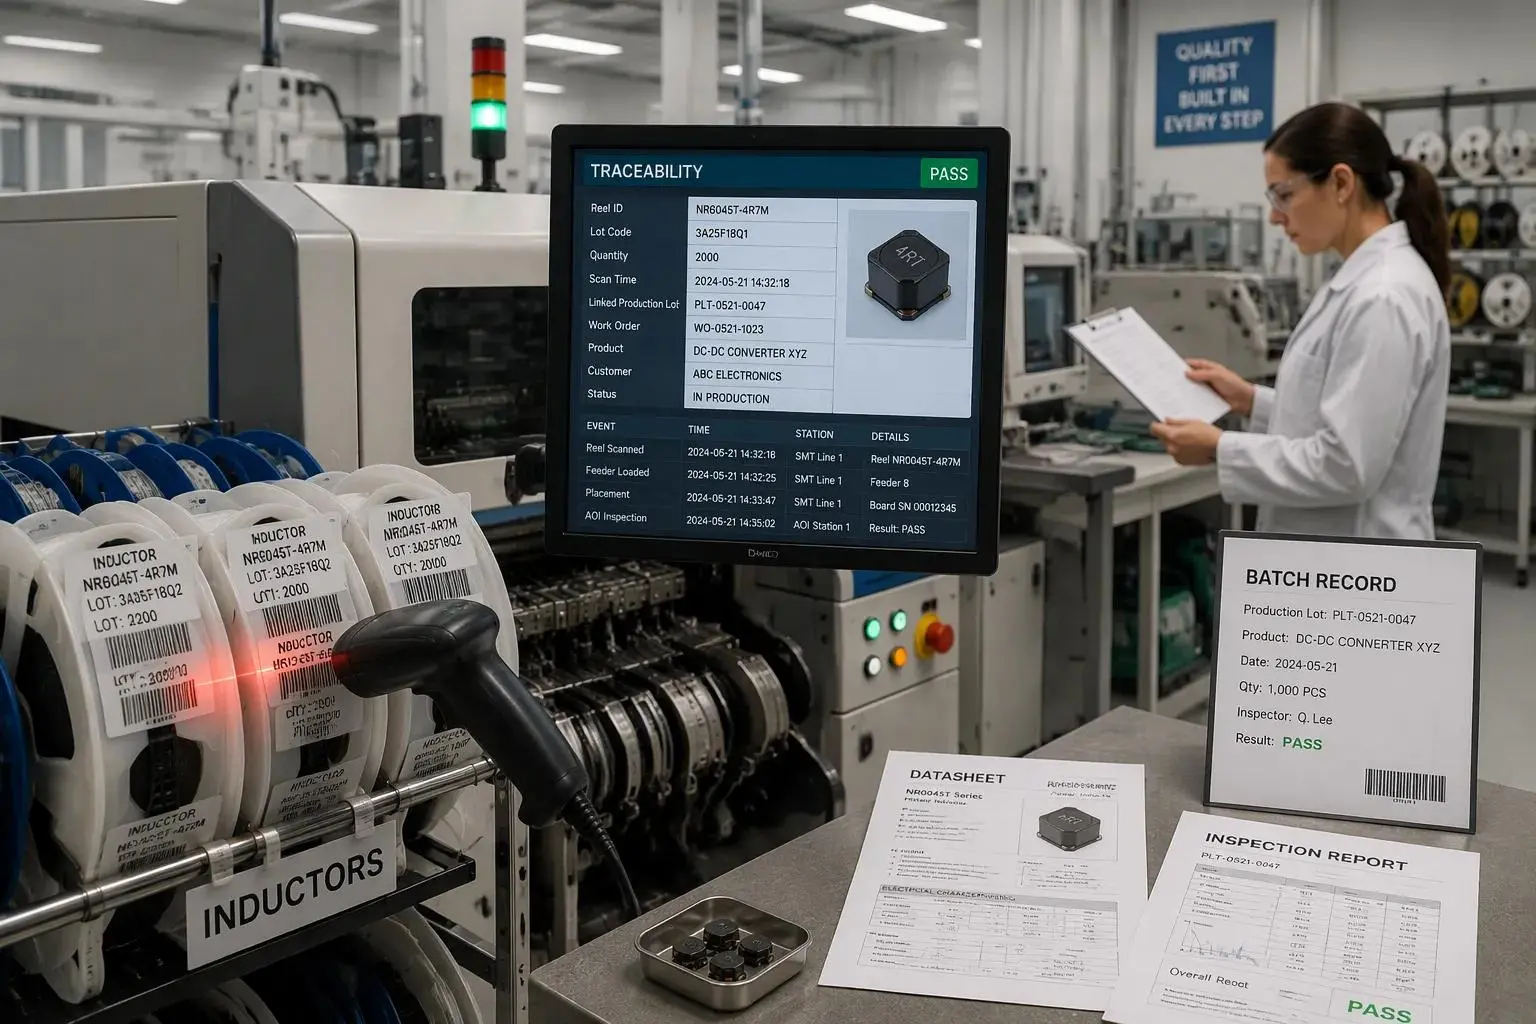
Zgodność z IATF 16949 wymaga ścisłej kontroli identyfikowalności i kompleksowej dokumentacji każdego etapu produkcji. Identyfikowalność cewek samochodowych rozpoczyna się od partii i sięga aż do pojedynczej jednostki. Dyscyplina ta oddziela programy elektroniki samochodowej od programów komercyjnych.
Śledzenie na poziomie partii i jednostki
Obowiązkowa identyfikowalność partii rozpoczyna się od unikalnego kodu partii przypisanego na etapie surowca. Kod ten następuje po nawiniętym rdzeniu, montażu i operacji testowej. Możliwość śledzenia na poziomie szpuli rozciąga się na etap pakowania, dzięki czemu klient może dokładnie zidentyfikować szpulę wysłaną w oparciu o zamówienie. Możliwość śledzenia szpul na poziomie podajnika zamyka pętlę na linii: maszyna umieszczająca odczytuje tożsamość szpuli, a następnie zapis montażu łączy każdą umieszczoną cewkę indukcyjną ze szpulą źródłową. Ta kompleksowa dwukierunkowa identyfikowalność umożliwia producentowi przejście od zwrotu z pola z powrotem do partii produkcyjnej lub z podejrzanej partii do każdego dotkniętego zespołu.
Przywołania limitów śledzenia na poziomie części. Wada ograniczona do jednej partii pozostaje ograniczona, ponieważ zapis łączy części z przetwarzanymi danymi. Klienci zyskują zaufanie, gdy mogą poprosić o rekord partii próbnej i otrzymać go w oczekiwaniu. W rejestrze należy wymienić partię, kod daty, wynik kontroli i wynik funkcjonalny, jak zauważa PCBasic w swoich wytycznych dotyczących audytu dostawcy. Pionowo zintegrowana produkcja zapewnia kompleksową kontrolę jakości i pełną identyfikowalność, ponieważ jedna organizacja odpowiada za każdy etap, od nawijania do testu końcowego. Ta własność eliminuje luki w przekazaniu, w przypadku których rekordy się psują.
Dokumentacja i przechowywanie danych
Dokumentacja i przechowywanie danych sprawiają, że identyfikowalność cewek samochodowych staje się dowodem. CoilMX zaleca zachowanie w projekcie wybranej wersji arkusza danych, porównania elektrycznego, przeglądu powierzchni, przykładowych wyników testów i wszelkich zapisów kwalifikacyjnych specyficznych dla klienta. W przypadku programów kontrolowanych dostaw kupujący powinni potwierdzić z dostawcą informacje dotyczące zamówienia i oczekiwania dotyczące powiadomienia o zmianach. Dostawcy cewek z kwalifikacją AEC-Q200 zazwyczaj obsługują dokumentację PPAP, identyfikowalność oraz specyficzne dla projektu wymagania dotyczące niezawodności lub walidacji zgodnie z IATF 16949.
Oprócz tego norma IATF 16949 dodaje wymagania specyficzne dla branży motoryzacyjnej i dlatego większość programów motoryzacyjnych poziomu 1 i poziomu 2 wymaga tego konkretnie, zamiast akceptować samą normę ISO 9001.
Samtec ilustruje standard w praktyce: jej produkty samochodowe serii A są produkowane w kontrolowanym zakładzie IATF 16949, budowane według rysunków i standardów Samtec, zarejestrowane w Międzynarodowym Systemie Danych Materiałowych i wspierane przez pakiety procesu zatwierdzania części produkcyjnych poziomu 3. W rekordzie noszącym wagę rejestrowana jest jedna niezgodność: co poszło nie tak, kiedy została zgłoszona, jaka poprawka została zastosowana i kto ją podpisał. Audytorzy powinni poprosić o ten zapis naprawdę wielu. W przypadku odrzuconej partii, przeróbki lub zmiany dostawcy należy pozostawić datowany wpis z nazwiskiem właściciela. Kompleksowe zapisy identyfikowalności wiążą te dowody z jedną partią, począwszy od umieszczenia pojedynczej części, z zakupem u zatwierdzonego źródła, przeglądem dokumentacji zaopatrzeniowej i inspekcją przychodzącą opartą na ryzyku powiązaną z zamówieniem. Identyfikator partii następnie ściąga materiał, proces i test do jednego wątku. Pola, które warto mieć, obejmują wersję BOM, numer partii, trasę procesu i wpisy kontroli jakości, które zawierają nazwę tego, co zostało sprawdzone na każdym etapie, od wyniku pierwszego artykułu po wynik testu funkcjonalnego, zapisane w systemie realizacji produkcji. Programy elektroniki samochodowej zależą od tej dyscypliny, a powiązane rekordy powinny być możliwe do odzyskania dla nazwanej partii.
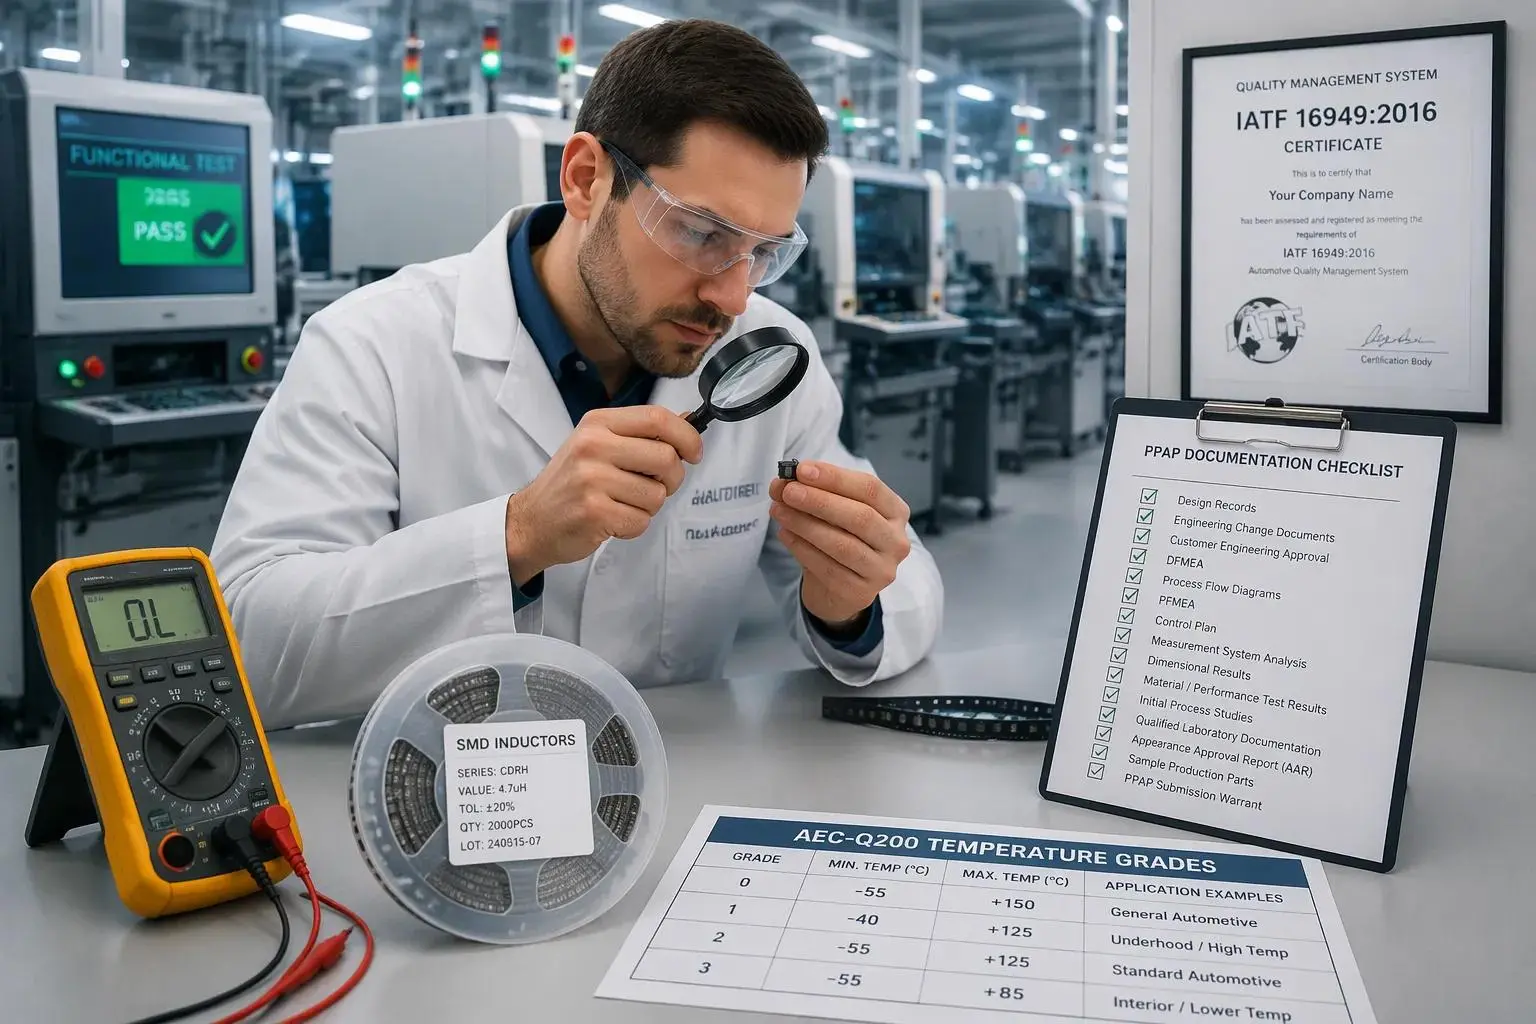
Jakość produkcji w branży motoryzacyjnej cewki indukcyjnej DC-DC opiera się na dwóch filarach: zgodnym systemie zarządzania jakością i kwalifikowanej części. Obydwa muszą wytrzymać przed wysyłką pojedynczego bębna.
Zgodność z IATF 16949
Docelową awarią pola jest zero części na milion. Cele te wpływają na każdą decyzję procesową przy projektowaniu cewek indukcyjnych przetwornic DC-DC w samochodach.
Projekt procesu musi uwzględniać niezawodność i stabilność. Kluczowe procesy wymagają CPK wynoszącego co najmniej 1,67, czyli poziomu możliwości, który pozostawia mierzalny margines między limitem specyfikacji a rozrzutem procesu. Proces przebiegający poniżej tego progu nie może wykazać stabilności wymaganej przez programy elektroniki samochodowej.
Zgodność z IATF 16949 wymaga również zaawansowanego planowania jakości produktu (APQP). Dostawcy składają dokumentację PPAP obejmującą zapisy projektowe, diagramy przepływu procesów, FMEA, plany kontroli i badania możliwości. Zatwierdzenie APQP i PPAP jest formalną bramą do zostania zatwierdzonym dostawcą. Dostawcy elementów magnetycznych z certyfikatem motoryzacyjnym obsługują dokumentację PPAP oraz specyficzne dla projektu wymagania dotyczące niezawodności lub walidacji.
Kwalifikacja standardowa AEC-Q200
Norma AEC-Q200 określa kwalifikacje według stopnia. Panasonic dokumentuje zakresy temperatur w następujący sposób.
Stopień | Zakres temperatur |
Stopień 0 | -50°C do +150°C (najbardziej surowe, wszystkie miejsca montażu) |
Klasa 1 | -40°C do +125°C (obszary o wysokiej temperaturze, np. komora silnika) |
klasa 2 | -40°C do +105°C (niektóre obszary kabiny pasażerskiej) |
klasa 3 | -40°C do +85°C (ogólne zastosowanie w kabinie pasażerskiej) |
klasa 4 | 0°C do +70°C (poza zakresem elektryki samochodowej) |
Warunki testowe różnią się w zależności od klasy, nawet w przypadku tego samego elementu testowego. Główne testy wymagają statystycznie uzasadnionej wielkości próby, takiej jak n = 77.
AEC-Q200 zawiera w sumie 28 elementów testowych, ale urządzenia magnetyczne mają węższy zestaw. Tabela 5 normy AEC-Q200 Rev E zawiera listę odpowiednich testów cewek i transformatorów według Codaca:
1. Test elektryczny przed i po obciążeniu
2. Ekspozycja na wysoką temperaturę (przechowywanie)
3. Cykliczne zmiany temperatury
4. Błąd wilgotności
5. Żywotność w wysokiej temperaturze
6. Wizualizacja zewnętrzna
7. Wymiary fizyczne
8. Siła zacisku (ołów)
9. Odporność na rozpuszczalniki
10. Wstrząs mechaniczny
11. Wibracje
12. Odporność na ciepło lutowania
13. ESD (model ludzkiego ciała)
14. Lutowalność
15. Charakterystyka elektryczna
16. Palność
17. Flex płytki (SMD)
18. Wytrzymałość terminala (SMD)
Niektóre testy nie mają zastosowania. Odporność na rozpuszczalniki dotyczy części znakowanych tuszem, a nie laserowo. Testowanie ESD nie jest wymagane w przypadku elementów indukcyjnych. Palność dotyczy głównie odsłoniętej żywicy lub tworzywa sztucznego, a rdzenie metalowe z drutem miedzianym tego nie potrzebują, według Codaca.
Reprezentatywne próbki przechodzą kontrolę wymiarów fizycznych w oparciu o arkusz danych, kontrolę wizualną konstrukcji i oznakowania oraz pomiary elektryczne przed i po obciążeniu. Zakup komponentów AEC-Q200 oznacza potwierdzenie, że klasa jest zgodna z miejscem montażu. Pozyskiwanie komponentów AEC-Q200 oznacza również weryfikację, czy lista testów obejmuje rodzinę części. Wybór cewki mocy dla gorącej lokalizacji w komorze silnika wymaga klasy 1 lub wyższej. Cewka indukcyjna wybrana do obwodu kabiny może akceptować klasę 3. Prąd nasycenia musi utrzymywać się w całym zakresie temperatur znamionowych, a nie tylko w temperaturze 25°C.
Zespoły energoelektroniki samochodowej traktują te kontrole jako część projektu cewki indukcyjnej samochodowego przetwornika DC-DC, a nie jako bramkę końcową. Programy elektroniki samochodowej, które je wdrażają, pozwalają uniknąć późnych przeprojektowań. Zapis jakości odzwierciedla wówczas część zbudowaną zgodnie ze standardem, a nie część sprawdzoną pod kątem zgodności.
Kontrola procesu i testowanie
Kontrola w trakcie procesu
Kontrole procesu wychwytują odchylenia, zanim dotrą one do klienta. Programy elektroniki samochodowej uwzględniają kontrolę na każdym etapie produkcji, a nie na końcu linii. Napięcie uzwojenia, umiejscowienie rdzenia i tworzenie połączeń lutowanych podlegają określonej kontroli. Operatorzy rejestrują wynik w czasie rzeczywistym w odniesieniu do kodu partii.
Statystyczna kontrola procesu zakotwicza te kontrole. Kluczowe procesy muszą posiadać CPK wynoszące co najmniej 1,67, aby flagi na wykresie kontrolnym dryfowały, dopóki margines nadal istniał. Tendencja w stronę limitu specyfikacji powoduje podjęcie działań korygujących przed wysłaniem jednostek niespełniających specyfikacji. Ta dyscyplina chroni cel o zerowej defektach, jakiego wymaga konstrukcja cewki indukcyjnej samochodowego przetwornika DC-DC .
Test końcowy i weryfikacja
Test końcowy potwierdza, że każda cewka indukcyjna spełnia swoją specyfikację elektryczną. Stacje testowe mierzą indukcyjność, rezystancję prądu stałego, zachowanie przy nasyceniu i rezystancję izolacji. Stacja zapisuje wyniki do rejestru jednostki i łączy je z partią. Uszkodzona jednostka nigdy nie opuszcza hali bez udokumentowanej dyspozycji.
Następnie walidacja porównuje projekt z listą testów AEC-Q200. Próbki podlegają zmianom temperaturowym, wahaniom wilgotności, trwałości w wysokich temperaturach, wibracjom, wstrząsom mechanicznym i wyginaniu się płyty. Pomiary elektryczne przeprowadzane są przed i po każdym obciążeniu. Część, która wykracza poza swój zakres tolerancji, nie podlega kwalifikacji, niezależnie od początkowego odczytu.
AEC-Q200 wymaga statystycznie uzasadnionych rozmiarów próbek do głównych testów, więc walidacja opiera się na dowodach, a nie na kilku jednostkach.
Zespoły elektroniki samochodowej traktują test końcowy i walidację jako jedną pętlę. Dane testowe są przekazywane z powrotem do projektu cewki indukcyjnej samochodowego przetwornika DC-DC, a pętla zacieśnia się z każdą konstrukcją. Wybór cewki indukcyjnej opiera się wówczas na sprawdzonych możliwościach, a nie na informacjach zawartych w arkuszu danych. Ta informacja zwrotna wzmacnia również długoterminową niezawodność, ponieważ każdy dryf staje się korektą procesu, a nie zwrotem pola. Rekord jakości zostaje zamknięty tylko wtedy, gdy dane z testów, walidacji i partii zgadzają się.
Rola identyfikowalności w jakości i zgodności
Identyfikowalność dokumentuje każdy etap produkcji, a zapis ten pokazuje zgodność z rygorystycznymi normami w branżach, takich jak motoryzacja. Producenci posiadający certyfikaty IATF 16949, ISO 9001 i AEC-Q200 spełniają światowe standardy jakości i identyfikowalności.
Łączenie danych testowych z partiami produkcyjnymi
Dane testowe mają znaczenie tylko wtedy, gdy są powiązane z konkretną partią. Firma Yiyang Magnets testuje każdą cewkę indukcyjną pod kątem indukcyjności, rezystancji prądu stałego i prądu nasycenia przed wysyłką, a każda partia produkcyjna pozostaje identyfikowalna. Dostawca może następnie na żądanie dostarczyć deklaracje materiałowe, raporty z testów i certyfikaty zgodności.
Niezawodność | Pewność | Korzyść |
100% testów elektrycznych | Każda cewka indukcyjna testowana przed wysyłką pod kątem L, DCR i Isat | Gwarantuje, że każda część spełnia zamówione specyfikacje |
Trwałość termiczna i mechaniczna | Testy cyklicznych zmian temperatur, szoku termicznego i wibracji zgodnie z IEC 60068 | Zapewnia długoterminową niezawodność w rzeczywistych warunkach |
Zgodność z RoHS i REACH | Wszystkie materiały są zgodne z obydwoma przepisami | Upraszcza zgodność z przepisami na rynkach globalnych |
Kwalifikacja AEC-Q200 | Wybierz serie zakwalifikowane do standardu testu warunków skrajnych | Pasuje do systemów ładowania pojazdów elektrycznych i sterowników ECU |
Identyfikowalność i dokumentacja | Możliwość śledzenia każdej partii; dostępne deklaracje i raporty | Obsługuje systemy ISO 9001 i audyty łańcucha dostaw |
Chipsen Electronics Technology zarządza w oparciu o MES harmonogramem produkcji, identyfikowalnością materiałów, parametrami procesu i danymi dotyczącymi jakości w czasie rzeczywistym. Jego zautomatyzowane testy obejmują indukcyjność, rezystancję , wytrzymałość dielektryczną, współczynnik zwojów i polaryzację z identyfikowalnymi danymi. Zapisy MES wspierają następnie badanie na poziomie partii.
Wspieranie audytów i działań korygujących
Audyty nagradzają dowody, a nie zapewnienia. Chipsen utrzymuje identyfikowalność partii i kodów dat, rejestruje wyniki testów elektrycznych, jeśli zostało to uzgodnione, zapisy dotyczące usuwania niezgodności i działań korygujących, a także przegląd zmian technicznych z powiadomieniem klienta. Smartsolenoid opisuje podobny system: identyfikowalność materiałów, partii produkcyjnych, parametrów procesu oraz zapisów kontroli i testów. Taka struktura sprawia, że szybka analiza przyczyn źródłowych i podjęcie działań naprawczych są praktyczne.
Kompleksowa identyfikowalność chroni również zatwierdzony stan przez cały cykl życia produktu. Kontrola zmian utrzymuje kwalifikowany projekt w nienaruszonym stanie, a zgodność elektroniki samochodowej opiera się na tej ciągłości. W przypadku programów elektroniki samochodowej wypłatą jest rekord jakości, który odpowiada na pytanie audytora, zawierający datowany wpis i nazwisko właściciela.
Najlepsze praktyki wdrożeniowe
Budowa systemu danych identyfikowalności
Działający system danych zaczyna się od unikalnego identyfikatora na etapie surowca. Identyfikator ten podąża za nawiniętym rdzeniem podczas montażu, testowania i pakowania. Każdy etap produkcji zapisuje swój wynik w tym samym rekordzie. Następnie system szybko odpowiada na dwa pytania: skąd pochodzi ta jednostka i dokąd poszła ta partia.
Producenci powinni traktować mes i identyfikowalność jako jedną platformę, a nie dwa projekty. Chipsen Electronics Technology zarządza w oparciu o MES harmonogramem, identyfikowalnością materiałów, parametrami procesu i danymi dotyczącymi jakości w czasie rzeczywistym. To jedno źródło eliminuje luki w przekazywaniu dokumentów, w przypadku których zapisy papierowe ulegają awarii. Cyfrowa identyfikowalność skraca również czas dochodzenia, ponieważ inżynier może pobrać zapis partii bez chodzenia po podłodze.
Integracja identyfikowalności z kontrolą procesu
Identyfikowalność zapewnia wartość, gdy zasila pętlę sterowania. Wykres kontrolny wskazuje dryf w kluczowym procesie, a zapis partii pokazuje, które jednostki uruchomiły się w tym oknie. Następnie zespół poddaje kwarantannie dotknięte jednostki przed wysyłką. To łącze chroni cel zero defektów, którego wymagają programy elektroniki samochodowej.
Integracja wzmacnia także działania naprawcze. Zwrot pola zawiera kod partii, a rekord określa trasę procesu, wyniki inspekcji i podpis operatora. Inżynierowie mogą prześledzić usterkę aż do jej źródła i skorygować proces, a nie część. Każdy induktor jest następnie dostarczany z dowodami, a jakość opiera się na zarejestrowanych dowodach, a nie na pewności.
Programy motoryzacyjne wymagają śledzenia na poziomie partii i jednostek, udokumentowanego przechowywania, zgodności z normą IATF 16949, kwalifikacji AEC-Q200 oraz zdyscyplinowanej kontroli i testowania procesów. Możliwość śledzenia cewek samochodowych łączy te wymagania. Stanowi podstawę zapewnienia jakości, ogranicza wycofanie do jednej partii i potwierdza zgodność podczas audytów.
Każdy induktor powinien posiadać zapis od surowca do testu końcowego. Zespoły elektroniki samochodowej, które włączają ten rekord do produkcji, zyskują szybsze dochodzenia i skuteczniejsze działania naprawcze.
Perspektywa przyszłości jest prosta. Identyfikowalność sprawdza się najlepiej jako część procesu, a nie dodatek. Zespoły, które integrują tę technologię na wczesnym etapie, dostarczają każdą część wraz z dowodami.