English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Konstrukcja cewki SMD i niezawodność połączenia lutowanego w montażu PCB
Konstrukcja śladu reguluje niezawodność połączenia lutowanego. Geometria miedzi określa objętość lutu, kształt zaokrąglenia i rozkład naprężeń.
Projektanci i specjaliści ds. montażu mogą kontrolować kilka parametrów: rozmiar podkładki, kształt podkładki, odstęp między podkładkami, relief termiczny, orientację komponentów oraz wybór pomiędzy podkładkami NSMD i SMD. Każdy wybór zapobiega określonemu trybowi awarii: nagrobkowi, pękaniu spoin lub zmęczeniu cieplnemu.
Cewka indukcyjna SMD zależy całkowicie od połączeń lutowanych. Połączenia te przenoszą obciążenie mechaniczne, prąd elektryczny i ciepło. Słaby staw zagraża wszystkim trzem funkcjom jednocześnie. Ślady cewki indukcyjnej zasługują na taką samą analizę, jak sama część.
W tym przewodniku przedstawiono praktyczne zasady podejmowania decyzji dotyczących śladu. Czytelnicy mogą je zastosować podczas układania i zweryfikować podczas montażu.
Kluczowe parametry przy projektowaniu śladu cewki SMD
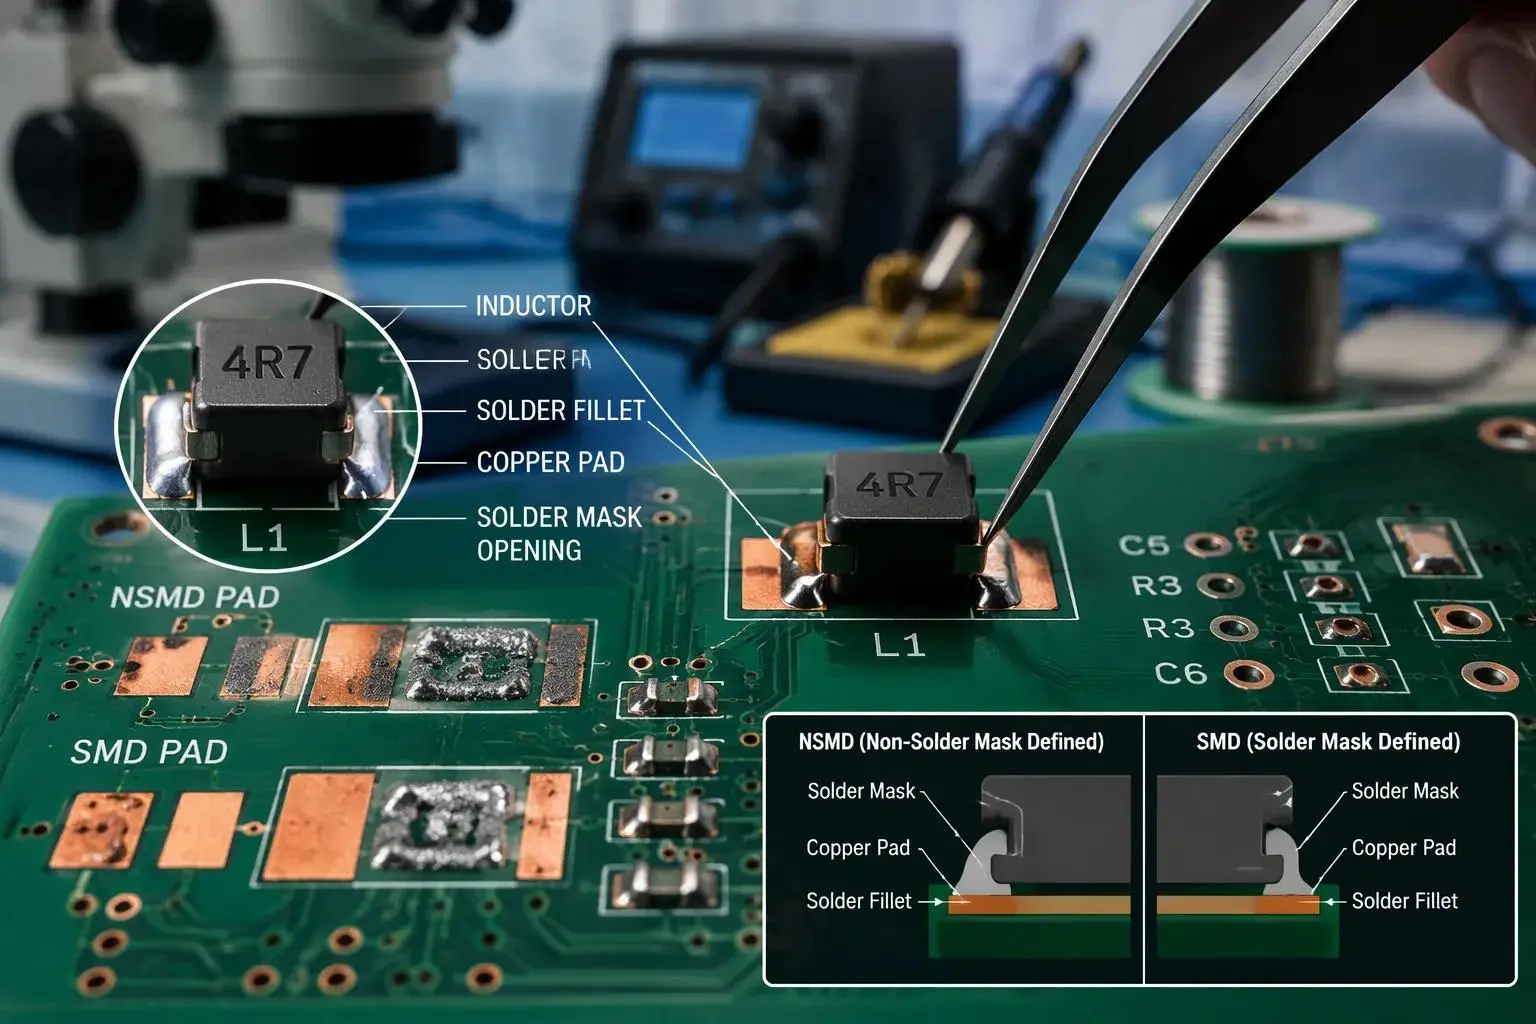
Odpowiednio zaprojektowana podstawa zapewnia niezawodne połączenia lutowane, dokładne rozmieszczenie, łatwość produkcji oraz parametry elektryczne i termiczne. Niedokładny ślad powoduje słabe połączenia, niewspółosiowość lub niemożność montażu płytek, nawet jeśli schemat i trasowanie są prawidłowe. JLCPCB zauważa, że nieprawidłowe ślady powodują słabe złącza, nadmierne zwarcia lutownicze, nagrobki, przekrzywienia i długoterminową utratę niezawodności w wyniku pękniętych połączeń. SLLPCB dodaje do tej listy źle wyrównane przewody, otwarte złącza, mostki lutownicze i odrzucenia montażu. Dlatego dobry projekt obrysu cewki smd zaczyna się od trzech dźwigni: wymiarów podkładki, kształtu i odstępu podkładki oraz definicji maski.
Wymiary podkładki i objętość lutu
Miedziane podkładki mierzą zazwyczaj około 80% rozmiaru kulki lub podkładki, a jest to stosunek określający odpowiednią objętość lutowia. Typowe rozciągnięcie palców wynoszące 0,2–0,5 mm i pięta 0,1–0,3 mm, które standardy branżowe wiążą z poprawą niezawodności połączenia o około 15%, zapewniają filetowi miejsce na uformowanie się. Zdaniem SLLPCB, zbyt małe, zbyt duże lub nieprawidłowo umieszczone podkładki prowadzą do nieprawidłowej jakości połączeń lutowanych. Rozmiar podkładek i odstępy również wpływają na uwalnianie pasty. JLCPCB zaleca redukcję apertury o 5–10%, aby zapobiec nadmiernemu osadzaniu się lutowia, pływaniu elementów, mostkowaniu i nierównowadze termicznej. Zalecany układ terenu dla każdej cewki indukcyjnej pochodzi z arkusza danych producenta, a poziomy gęstości układu terenu IPC-7351 pomagają projektantom w wyborze pomiędzy stopniami gęstości. Te zasady dotyczące odstępów i wymiarów podkładek mają zastosowanie do każdego wzoru terenu, od drobnych części chipowych po duże części ekranowane .
NSMD a podkładki SMD i ślady pakietu 0603 SMD
Podkładki NSMD (nie zdefiniowane przez maskę lutowniczą) poprawiają niezawodność połączeń lutowniczych w porównaniu z podkładkami SMD, ponieważ otwór maski przekracza miedź, a zaokrąglenie owija boki pola. Podkładki SMD pasują do gęstych tras, gdzie pomocne jest zakotwienie maski. Obydwa pasują do różnych kontekstów projektowych. Ślady obudowy SMD 0603 pokazują kompromis w małej skali. Wymiary opakowania 0603 wymagają ścisłych proporcji podkładek i odstępów, a JLCPCB wiąże konsystencję uwalniania pasty bezpośrednio z rozmiarem opakowania. Ślady opakowania 0603 mieszczą się również w zakresie grubości szablonu 100–120 µm, dlatego konstrukcja apertury ma takie samo znaczenie jak geometria miedzi. Projektanci, którzy traktują wymiary opakowania 0603 jako miniaturowe wersje większych części, często tracą wydajność. Ślady pakietu 0603 nagradzają dokładny projekt śladu CAD.
Rozmiar opakowania | Idealna grubość szablonu |
01005 / 0201 | 80–100 µm |
0402 / 0603 | 100–120 µm |
0805+ | 120–150 µm |
Ślady cewek SMD składają się zazwyczaj z dwóch pól, a projektanci mogą połączyć je z kulką lutowniczą, aby zarządzać połączeniami obwodów. Kształt i odstęp podkładek decydują o tym, jak zamoczone jest złącze. Zrównoważona para miedzianych podkładek utrzymuje symetryczne napięcie powierzchniowe. Decyzje dotyczące śladów i układów cewek smd bezpośrednio wpływają na niezawodność połączeń lutowanych, dlatego zespoły powinny udokumentować je w swoich najlepszych praktykach dotyczących rozmieszczenia płytek PCB cewek indukcyjnych. Projekt obrysu cewki do montażu powierzchniowego oraz projekt i rozmieszczenie obrysu są ze sobą powiązane w jednym przeglądzie. Pakiety cewek i ich wymiary są bardzo zróżnicowane, a każda cewka wymaga własnego zweryfikowanego rozmiaru . Zespoły projektowe PCB powinny traktować każdy ślad jako kontrolowany artefakt, a nie pozostałość po kopiowaniu i wklejaniu.
Tryby awarii i niezawodność połączenia lutowanego
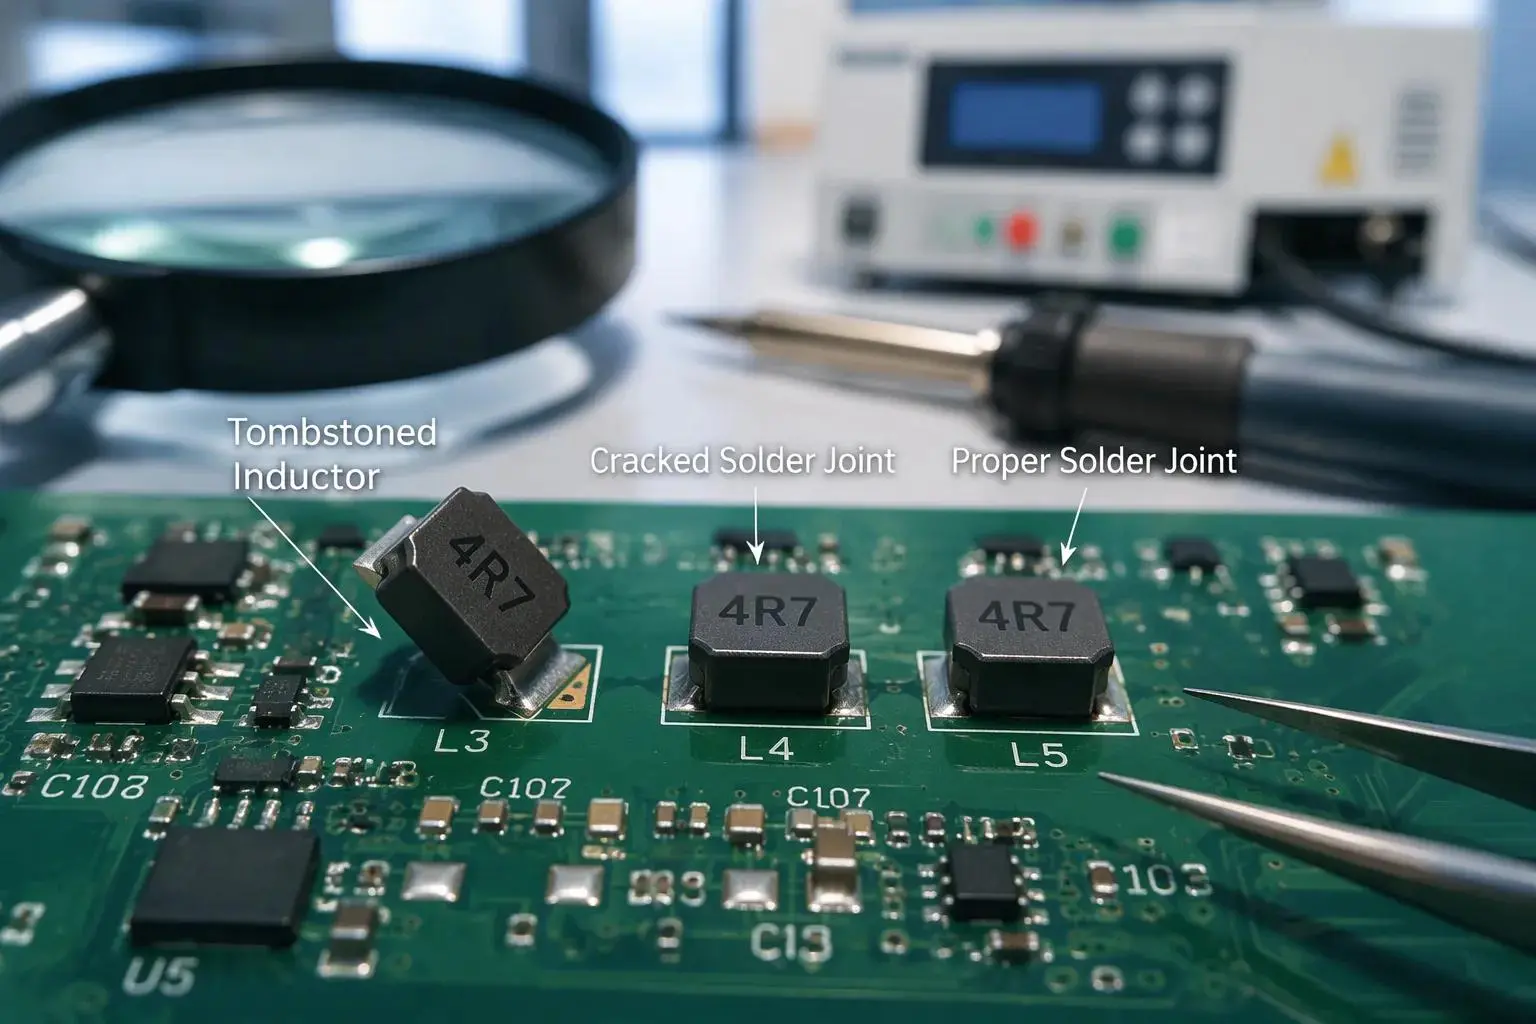
W przypadku cewek SMD dominują dwa tryby awarii : nagrobki podczas rozpływu i pękanie złączy w okresie użytkowania. Każdy z nich ma swoje źródło w określonych parametrach śladu. Brak równowagi podkładek, odstępy, definicja maski i orientacja wpływają na kształt stawu i jego odporność na obciążenia.
Nagrobki i nierówne zwilżanie
Nagrobek ma miejsce, gdy dwuzaciskowy element SMD zostanie pociągnięty do góry z jednej strony podczas lutowania rozpływowego. Jak wyjaśnia Beeproduced, przyczyną jest brak równowagi pomiędzy dwoma końcami komponentów. Krytyczny moment następuje, gdy pasta lutownicza na obu polach topnieje, zwilża powierzchnie zakończeń i rozprzestrzenia się pomiędzy polem a końcówką. W idealnym przypadku oba podkładki nagrzewają się równomiernie, pasta upłynnia się niemal jednocześnie, a powstałe siły równoważą się. Problem zaczyna się, gdy zwilżanie zaczyna się wcześniej lub jest silniejsze po jednej stronie. Ciekły lut po tej stronie ciągnie element, podczas gdy po przeciwnej stronie nie ma równej siły przeciwnej. Małe, lekkie części łatwo unoszą się pod wpływem braku równowagi.
Według JLCPCB kilka czynników powoduje brak równowagi w sile zwilżania:
Przyczyna braku równowagi siły zwilżania | Szczegół |
Zbyt szybka rampa grzewcza | Jedna podkładka osiąga temperaturę likwidusu stopu wcześniej niż druga |
Nierównomierny rozkład ciepła miedzi | Jeden pad łączy się z masywną płaszczyzną uziemienia, podczas gdy drugi pozostaje odizolowany |
Wklej niezgodną głośność | Niedopasowanie pomiędzy dwoma podkładkami |
Asymetryczne ogrzewanie padów | W strefach konwekcyjnych piekarnika |
PCBCart dodaje do listy problemy z projektowaniem padów: pady o różnej wielkości, separacji lub połączeniu miedzianym powodują nierówną objętość lutowia lub zachowanie podczas nagrzewania. Umieszczenie poza środkiem pozwala lutowi z jednej strony chwycić końcówkę i przeciągnąć urządzenie w górę. Aktywność topnika, lepkość pasty, wykończenie powierzchni, zanieczyszczenie i utlenianie również zmieniają prędkość zwilżania. Dlatego zapobieganie nagrobkom zaczyna się od układu. Symetryczne podkładki, zbalansowane połączenia miedziane i wyśrodkowane umiejscowienie usuwają pierwotną przyczynę. Kontrolowany profil rozpływu z powolnym startem, stałą powierzchnią namaczania i prawidłową temperaturą szczytową umożliwia jednoczesne stopienie obu spoin.
Pękanie i zmęczenie termiczne
Według PCBMaster, pęknięcia powstają, gdy naprężenia termiczne lub mechaniczne przerywają połączenie lutowane w wyniku złego rozkładu naprężeń na podkładkach. Niedopasowanie rozszerzalności cieplnej w cyklach cieplnych napędza proces. Sztywna geometria złącza koncentruje naprężenia na pięcie, a powtarzające się cykle powodują powstawanie pęknięcia, aż do otwarcia złącza. Słaba konstrukcja klocków zwiększa koncentrację naprężeń, a problem pojawia się najczęściej w środowiskach motoryzacyjnych i przemysłowych. Przyczyniają się do tego: nieprawidłowy rozmiar lub asymetria padów, złe dopasowanie maski lutowniczej i maski pasty oraz niewystarczająca równowaga termiczna pomiędzy padami. Ignorowanie standardów projektowych IPC zwiększa ryzyko.
Opcje łagodzenia zależą od kontekstu. PCBMaster zaleca biblioteki padów IPC-7351, pary symetrycznych padów dla komponentów SMT, zoptymalizowaną konstrukcję apertury pasty, ulepszony bilans termiczny dla małych komponentów i odpowiednie odstępy między maskami lutowniczymi, aby uniknąć mostkowania. Kontrola DFM przed produkcją pozwala wcześnie wykryć błędy związane z niedopasowaniem powierzchni. Projektanci pracujący z pakietami 0603 powinni pamiętać, że małe korpusy tolerują mniejszą asymetrię niż większe części, więc ta sama nierównowaga, która jedynie wypacza dużą cewkę indukcyjną, ugruntuje część 0603. Wymiary obudowy 0603 pozostawiają również mniej miedzi do rozprowadzania ciepła, co zwiększa lokalne naprężenia termiczne. Przegląd powierzchni, który łączy zrównoważoną geometrię ze zweryfikowanym oknem rozpływu, chroni niezawodność połączenia lutowanego w obu trybach awarii.
Względy termiczne i mechaniczne
Niedopasowanie CTE i ulga termiczna
Cewka indukcyjna i jej płytka drukowana rozszerzają się z różną szybkością podczas cykli termicznych. Płytka, miedź i korpus elementu mają inny współczynnik rozszerzalności cieplnej. To niedopasowanie obciąża złącze lutowane przy każdej zmianie temperatury. Sztywne połączenie koncentruje to obciążenie na pięcie, gdzie filet styka się z poduszką. Powtarzane cykle następnie propagują pęknięcie, aż połączenie się otworzy.
Relief termiczny kształtuje przepływ ciepła przez złącze. Podkładka przymocowana bezpośrednio do dużej miedzianej płaszczyzny szybko odprowadza ciepło podczas rozpływu. Dzięki temu szybkiemu opadaniu jedno zakończenie może być chłodniejsze od drugiego i opóźniać zwilżanie po tej stronie. Szprychy termiczne spowalniają ścieżkę ciepła i równoważą oba końce. Projektanci powinni porównać tę korzyść z potrzebami w zakresie przenoszenia prądu, ponieważ wąskie szprychy zwiększają opór. Właściwa równowaga zależy od poziomu mocy cewki indukcyjnej i otaczającego obszaru miedzi.
Orientacja i rozkład naprężeń
Orientacja komponentu zmienia ścieżkę naprężenia w połączeniu. Cewka indukcyjna umieszczona równolegle do krawędzi płytki podlega naprężeniom zginającym wzdłuż swojej długiej osi. Obrót o dziewięćdziesiąt stopni przesuwa obciążenie w słabszy kierunek. Przeglądy układów powinny sprawdzać orientację względem znanych punktów zgięcia płyty, otworów montażowych i obszarów złączy.
Symetria podkładki zapewnia równomierny rozkład naprężeń. Asymetryczne podkładki obciążają jeden filet mocniej niż jego partner. Symetryczna geometria, zweryfikowana w oparciu o układy terenu IPC-7351, rozkłada obciążenie na oba połączenia. Dobry projekt podstawy łączy tę symetrię z rozsądną orientacją. Zespoły powinny zapisać oba wybory w swojej bibliotece śladów, aby późniejsze projekty dziedziczyły sprawdzony układ. Ta dyscyplina chroni niezawodność połączeń lutowanych przez cały okres użytkowania produktu.
Wytyczne dotyczące śladu cewki SMD podczas montażu
Wybór rozmiaru wpływa bezpośrednio na projekt otworu szablonu i okno profilu przepływu. Zbyt duży pad wymaga zmniejszonej apertury; podkładka przywiązana do ciężkiej miedzi wymaga wolniejszego namaczania. Te wytyczne dotyczące obrysu cewki smd wiążą decyzje dotyczące układu z linią montażową.
Zespół SMT może osiągnąć od 5,5 do 20 połączeń lutowanych na centymetr kwadratowy przy wysokiej odporności na uderzenia i wibracje. Konstrukcja śladu obsługuje tę gęstość. Wyważone podkładki utrzymują stałą objętość pasty, a stała objętość utrzymuje każde złącze w oknie. Zespoły nieposiadające wewnętrznej kontroli procesu mogą polegać na profesjonalnych usługach montażu PCB dla cewek ekranowanych SMD . Ta trasa jest odpowiednia dla zespołów o małej liczbie graczy; jest to jedna z opcji, a nie wymóg.
Projekt szablonu i profil rozpływu
Rozmiar otworu jest zgodny z geometrią podkładki. Projektanci zmniejszają aperturę o 5–10% w stosunku do miedzi, aby zapobiec nadmiarowi pasty, pływaniu komponentów i mostkowaniu. Ślady opakowania 0603 mieszczą się w paśmie szablonu 100–120 µm, więc precyzja apertury ma w tym przypadku większe znaczenie niż w przypadku większych części. Lutowanie rozpływowe zakończy się sukcesem, gdy oba zakończenia osiągną razem stan likwidusu. Powolna rampa i ciągłe nasiąkanie równoważą oba końce. Ta sama logika pojawia się w najlepszych praktykach dotyczących projektowania płytek PCB: symetryczna miedź, symetryczne ciepło.
Inspekcja i kontrola procesu
Kontrola zamyka pętlę. Kontrole wizualne wyłapują nagrobki i przekrzywienia. Rentgen ujawnia puste przestrzenie i ukryte zaokrąglenia pod osłoniętymi ciałami. Przekrój potwierdza kształt zaokrąglenia w krytycznych częściach. Każdy wynik jest uwzględniany w rewizji śladu. Powtarzająca się pustka wskazuje na zmianę przysłony; pęknięta pięta wskazuje na geometrię podkładki. Ta informacja zwrotna sprawia, że projektowanie obrysu cewki do montażu powierzchniowego staje się dyscypliną iteracyjną. Dobre względy związane z produkcją i montażem uwzględniają tę pętlę od pierwszego dnia.
Lista kontrolna najlepszych praktyk dotyczących śladu
Poniższa tabela podsumowuje parametry omówione we wcześniejszych sekcjach w jednym arkuszu przeglądu. Każdy wiersz wskazuje z powrotem do sekcji wyjaśniającej uzasadnienie.
Parametr | Cel | Sekcja |
Stosunek podkładek | Miedziane podkładki stanowiące prawie 80% rozmiaru podkładki lub kulki | Wymiary podkładki i objętość lutu |
Przedłużenie palca | 0,2–0,5 mm | Wymiary podkładki i objętość lutu |
Przedłużenie pięty | 0,1–0,3 mm | Wymiary podkładki i objętość lutu |
Definicja maski | NSMD dla niezawodności połączeń, SMD dla gęstego trasowania | Podkładki NSMD kontra SMD |
Symetria podkładki | Równa powierzchnia i równe połączenie miedziane na obu podkładkach | Nagrobki i nierówne zwilżanie |
Ulga termiczna | Szprychy dopasowane do poziomu mocy cewki indukcyjnej | Niedopasowanie CTE i ulga termiczna |
Orientacja | Sprawdzono pod kątem punktów zginania płyty i otworów montażowych | Orientacja i rozkład naprężeń |
Otwór szablonowy | Redukcja 5–10% w stosunku do miedzi | Projekt szablonu i profil rozpływu |
Grubość szablonu | 100–120 µm dla śladów opakowania 0603 | Podkładki NSMD kontra SMD |
Przepływ | Powolne narastanie, ciągłe nasiąkanie, dopasowany czas likwidusu | Projekt szablonu i profil rozpływu |
Projektanci powinni uruchomić tę listę podczas przeglądu układu, a nie po wyprodukowaniu. Stosunek podkładek poza docelowym 80% lub para asymetryczna ujawni się jako wada podczas montażu. Standardy branżowe wiążą powyższe przedłużenia palców i pięty z około 15% poprawą niezawodności stawów, więc liczby mają prawdziwą wagę.
Dwa nawyki sprawiają, że lista kontrolna jest przydatna. Najpierw sprawdź każdy wpis dotyczący śladów induktora smd z arkuszem danych producenta i poziomami gęstości IPC-7351. Po drugie, zapisz każde odchylenie i wynik kontroli. Te wytyczne dotyczące powierzchni induktora smd chronią wydajność tylko wtedy, gdy zespoły stosują je konsekwentnie w różnych projektach. Projektowanie śladu dźwiękowego i najlepsze praktyki w zakresie zdyscyplinowanego układu PCB cewki mają tę samą podstawę: zrównoważoną miedź, sprawdzoną geometrię i udokumentowany przegląd. Zespoły, które traktują projektowanie obrysu cewki do montażu powierzchniowego jako kontrolowany proces, tworzą bibliotekę sprawdzonych obrysów. Biblioteka ta następnie skraca każdy przyszły układ i zapewnia przewidywalną niezawodność połączeń.
Konstrukcja zajmująca niewiele miejsca zapewnia inżynierom pierwszą i najłatwiejszą do kontrolowania dźwignię zapewniającą niezawodność połączeń lutowanych. Geometria miedzi określa objętość lutu, kształt zaokrąglenia i ścieżkę naprężenia, zanim jakakolwiek część dotrze do linii.
Projektanci powinni zastosować parametry listy kontrolnej na wczesnym etapie tworzenia układu. Następnie sprawdzają każdy wybór na podstawie danych dotyczących montażu i kontroli. Ta sekwencja wychwytuje brak równowagi, zanim stanie się wadą.
Zwroty z pól i informacje zwrotne z procesu powinny wpłynąć na następną wersję. Pęknięta pięta lub powtarzająca się pustka mówi zespołom, nad czym należy popracować. Każda aktualizacja wzmacnia bibliotekę. Każdy induktor dziedziczy następnie sprawdzony układ terenu, a każdy nowy przegląd śladów zaczyna się od dowodów, a nie domysłów.